バリ取りとは?目的・代表的な方法と選び方を解説
投稿日: 2026-11-09
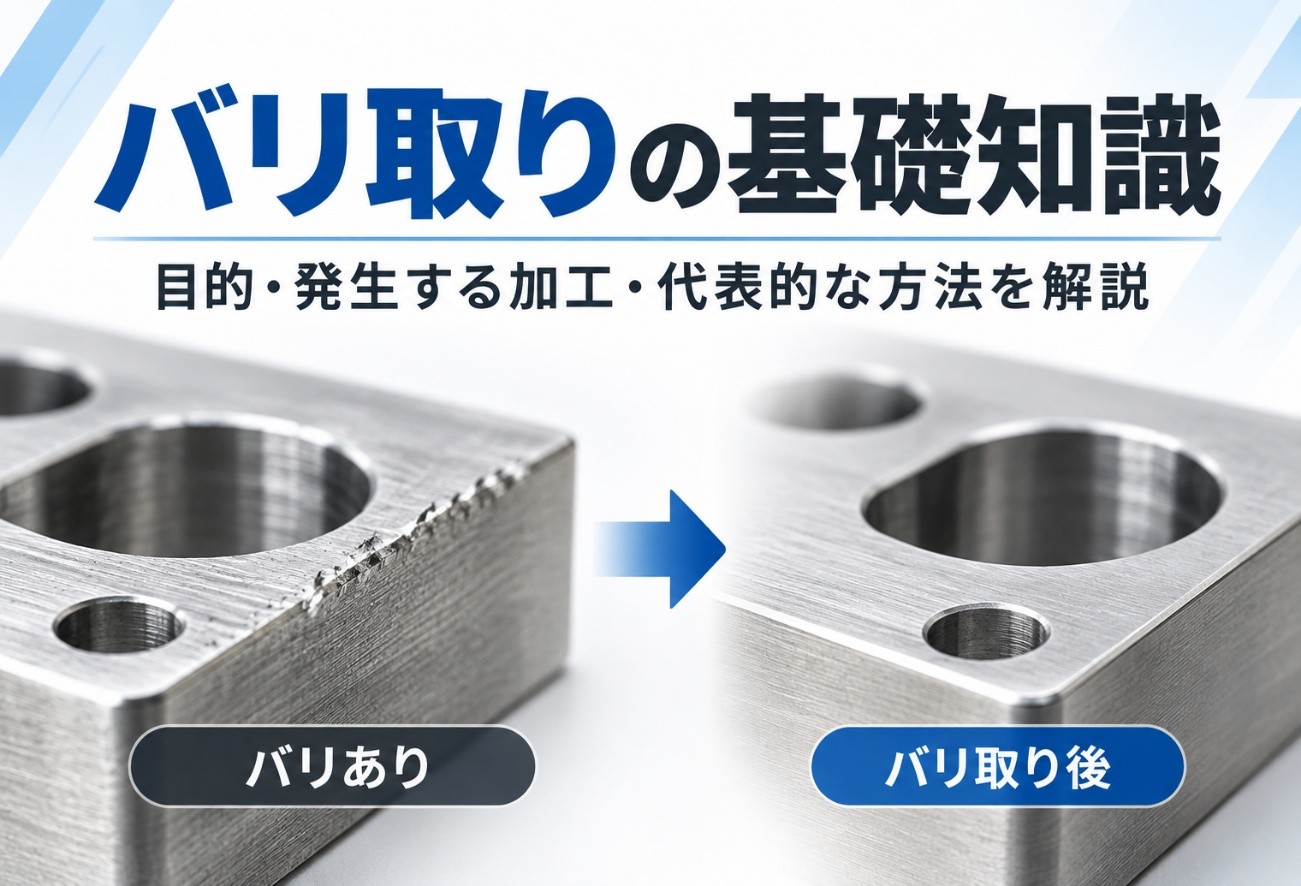
切削やプレス、研削、鋳造などの加工では、加工部の端や境界部分に「バリ」が発生することがあります。
バリをそのまま残すと、組立不良や測定誤差、異物混入、作業時のけがなどにつながる可能性があるため、製造工程では適切なバリ取りが欠かせません。
バリの大きさや発生する位置は加工方法によって異なり、ワークの材質や形状、求める仕上がり、処理数量によっても適したバリ取り方法は変わります。
本記事では、バリ取りの目的やバリが発生する加工、代表的なバリ取り方法、それぞれの工法の違い、適切な方法を選ぶポイントについて解説します。
バリ取りとは
バリとは、材料を切る、削る、抜く、成形するといった加工を行った際に、加工部の端や境界部分に生じる不要な突起や残留部分のことです。
バリ取りとは、こうした不要なバリを除去し、製品に求められる形状や品質に整える工程です。
バリには、目視できる大きなものから、精密加工で問題となる微小なものまであり、その大きさや発生位置は加工方法や加工条件によって異なります。
そのため、バリの状態やワークの形状、求める仕上がりなどに応じて、適切なバリ取り方法を選ぶ必要があります。
バリ取りを行う目的
バリ取りは、見た目を整えるためだけに行う工程ではありません。バリが残ったままの状態では、作業者の安全性だけでなく、組立や製品機能、寸法精度、後工程などに影響する場合があります。
そのため、バリ取りは製品の品質や安全性を確保するうえで重要な工程の一つです。主な目的として、次の5つが挙げられます。
| 目的 | 内容 |
|---|---|
| 安全性の確保 | 鋭利なバリによる作業者や製品使用者のけがを防ぐ |
| 組立・機能不良の防止 | バリによる嵌合不良、接触不良、部品の動作不良などを防ぐ |
| 寸法精度への影響防止 | バリによる寸法測定の誤差や、位置決め・基準面への影響を防ぐ |
| 異物混入・部品損傷の防止 | バリの脱落による異物混入や、周辺部品への傷・損傷を防ぐ |
| 外観品質の向上 | エッジや表面を整え、製品の見た目や仕上がりを向上させる |
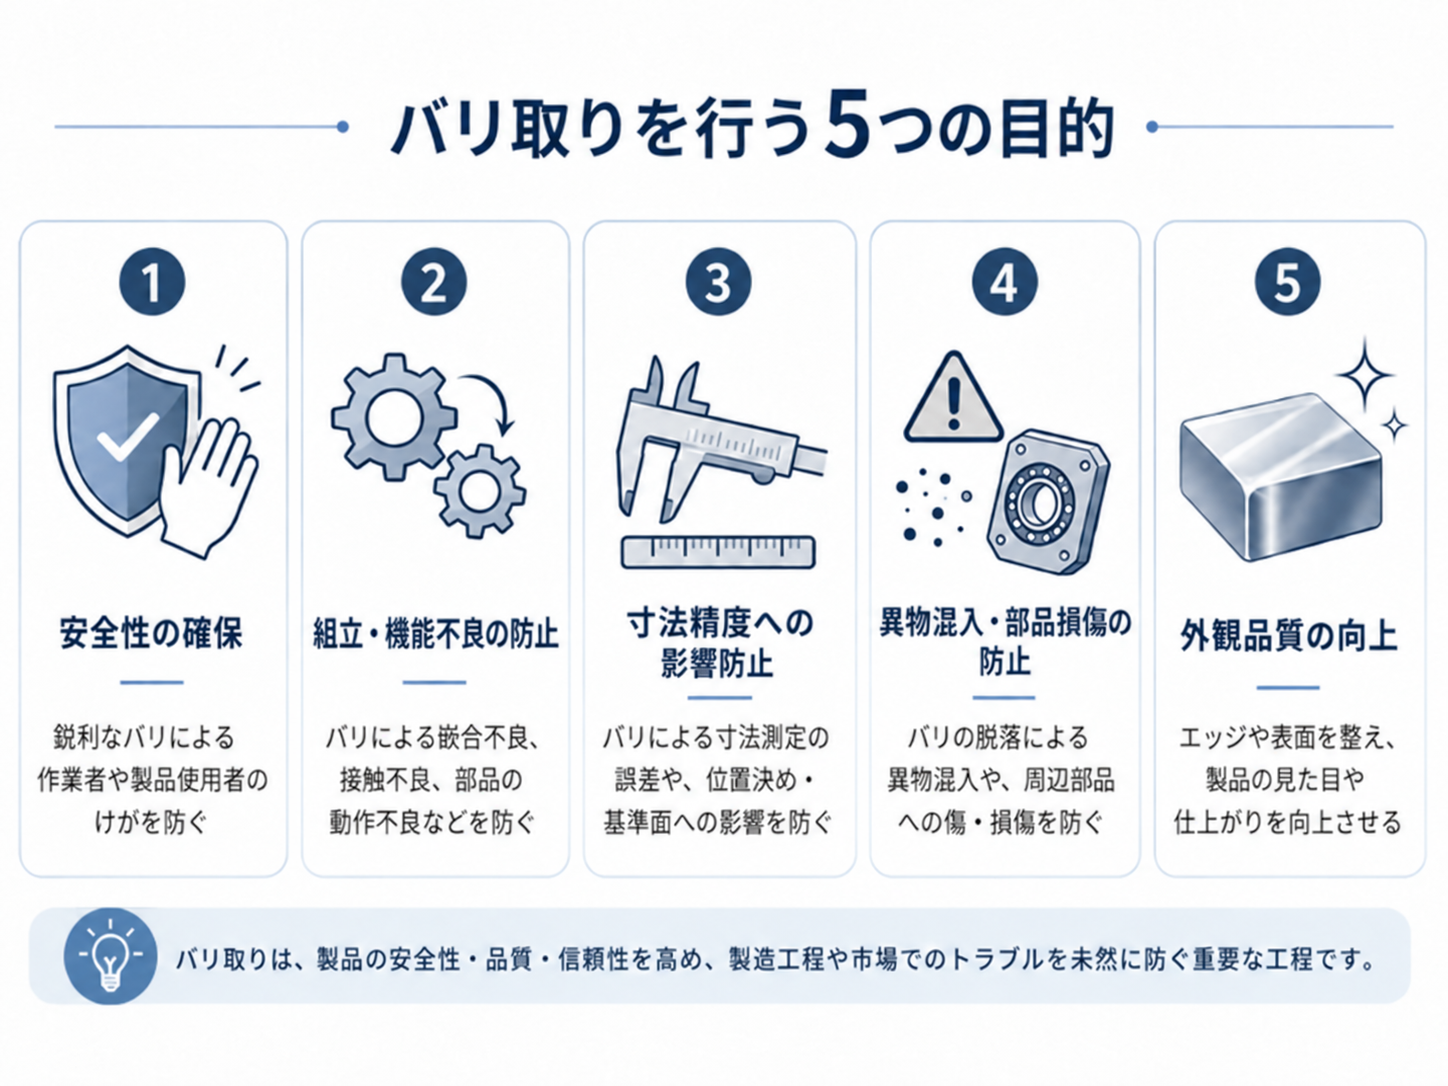
特に精密部品や組立部品では、わずかなバリでも寸法測定や位置決め、部品同士の嵌合に影響することがあります。また、使用中にバリが脱落すると、異物混入や周辺部品の損傷につながる可能性もあります。
バリはどのような加工で発生するのか
バリは、切削やプレス、研削、鋳造など、さまざまな加工で発生します。ただし、発生するバリの大きさや位置、形状は加工方法によって異なります。
例えば、研削加工やワイヤーカットでは微小なバリが問題になりやすい一方、鋳造や3Dプリンターでは比較的大きなバリが発生することがあります。
代表的な加工方法ごとのバリの特徴は、次のとおりです。
| 加工方法 | バリの大きさの傾向 | バリの特徴 |
|---|---|---|
| プレス加工 | 普通 | 材料を打ち抜いた際、抜け側のフチにバリが発生する |
| レーザーカット | 普通 | 切断時の裏側や抜け側にバリが発生することがある |
| 穴あけ加工(切削加工) | 普通 | ドリルがワークを抜ける側にバリが発生しやすい。面取りなどによってバリを抑制できる場合もある |
| 研削加工 | 小さい | 砥石がワークから抜ける側などに微小なバリが発生する。バリ取りではエッジを崩さないよう注意が必要 |
| ワイヤーカット | 小さい | 加工したワークの上下面のフチに微小なバリが発生する。精密部品ではエッジ形状への影響にも注意が必要 |
| 鋳造 | 大きい | 上下の型の合わせ面などに大きなバリが発生する。バリ取りだけでなく、形状を整える加工が必要になる場合がある |
| 3Dプリンター | 大きい | ワークを支えるゲートとワークのつなぎ目に大きめのバリが発生する |
バリの大きさの目安
小さい ・・・指で触るとザラザラする程度(目視ではわからない)
普通 ・・・目視で見えて、触ると動く薄いもの
大きい ・・・目視でしっかり見えて、がっちり動かないもの
(※バリの大きさは、材質や加工条件、ワーク形状などによって異なります。上表は一般的な傾向を示したものです。)
このように、同じ「バリ」でも、加工方法によって大きさや発生位置は異なります。
そのため、バリ取りでは、発生しているバリの状態を確認したうえで、適した工法を選ぶことが重要です。
次章では、代表的なバリ取り方法と、それぞれの特徴を紹介します。
このように、同じ「バリ」でも、加工方法によって大きさや発生位置は異なります。
そのため、バリ取りでは、発生しているバリの状態を確認したうえで、適した工法を選ぶことが重要です。
次章では、代表的なバリ取り方法と、それぞれの特徴を紹介します。
代表的なバリ取り方法
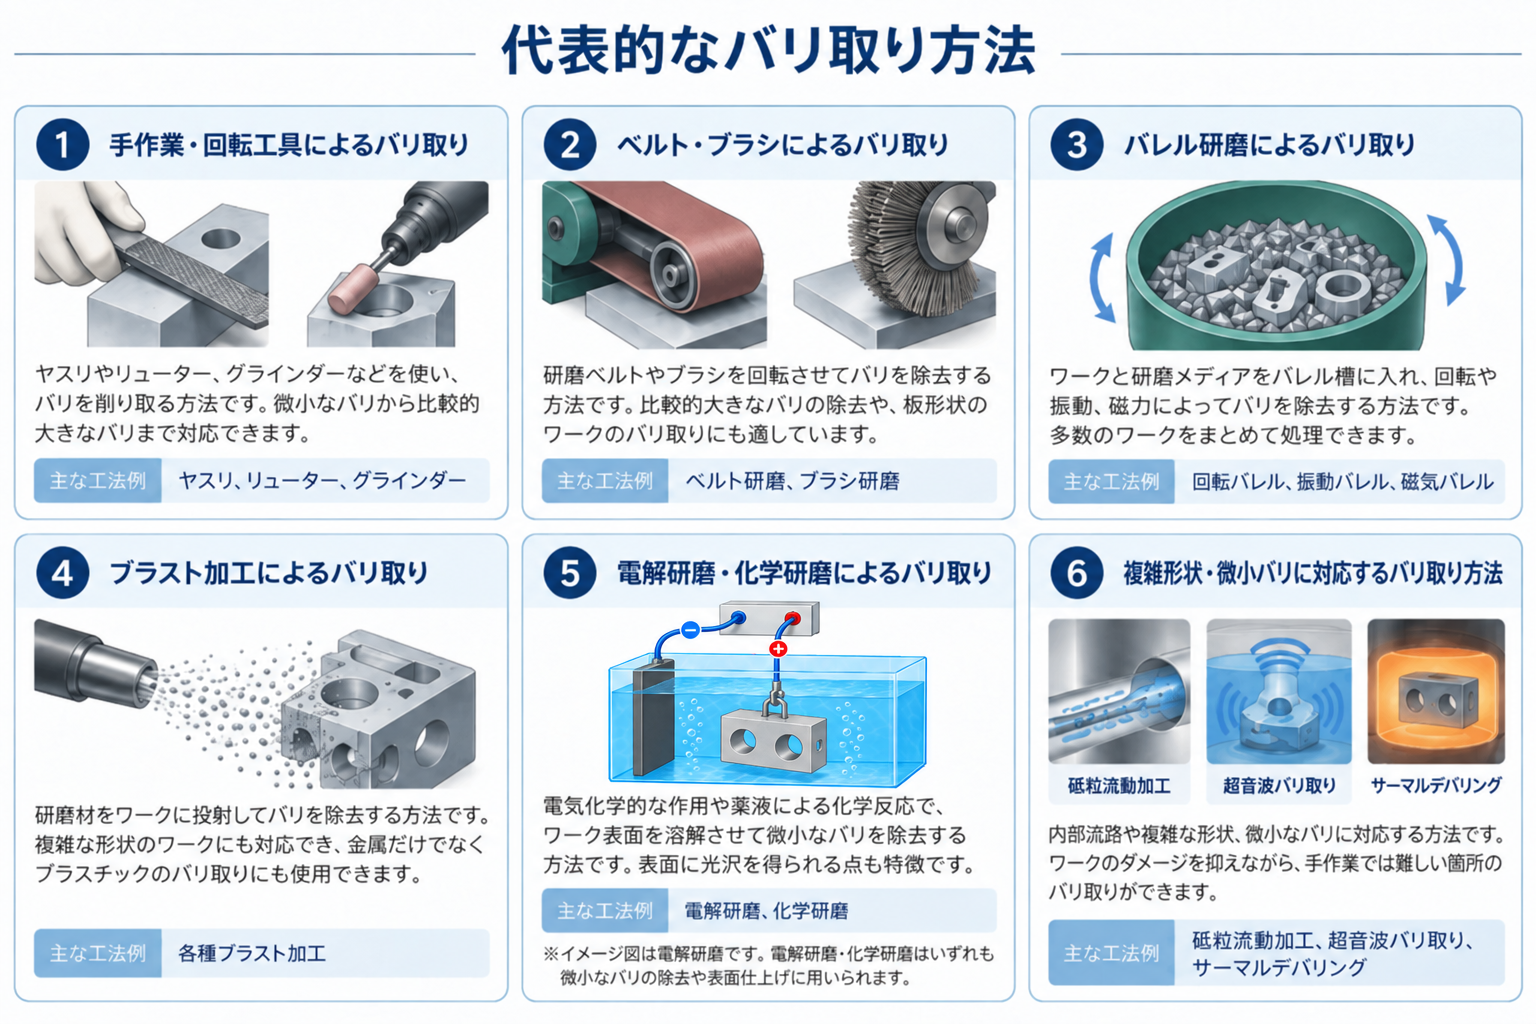
バリ取りには、ヤスリなどを使った手作業から、研磨機やバレル、ブラスト、電解・化学的な処理まで、さまざまな方法があります。
バリの大きさや発生位置、ワークの形状、処理数量、求める仕上がりなどによって適した方法は異なります。
ここでは、代表的なバリ取り方法とそれぞれの特徴を紹介します。
(1)手作業・回転工具によるバリ取り
手作業+ヤスリ
ヤスリを使ったバリ取りは、一般的で汎用性の高い方法です。微小なバリから比較的大きなバリまで対応でき、バリが発生している箇所を確認しながら加工できます。
一方、手作業のため処理に時間がかかり、仕上がりが作業者の技量に左右されやすい点には注意が必要です。特に精密なバリ取りでは、エッジやワーク形状を崩さずに加工するための熟練が求められます。
リューター+砥石
リューターに砥石などを取り付けて回転させ、バリを削り取る方法です。穴の入口や複雑な形状など、ヤスリでは加工しにくい部分にも使用できます。
ただし、回転工具は当て方によって必要な部分まで削り、ワークの形状を崩してしまう可能性があります。そのため、加工には一定の技術が必要です。
グラインダー研磨
グラインダーに砥石を取り付けてバリを削る方法で、比較的大きなワークや大きなバリの除去に使用されます。
研削力が高い一方で、工具自体が振動するため、作業者には工具を安定して扱う力と技術が求められます。また、リューターと同様に、削り過ぎによってワーク形状を崩さないよう注意が必要です。
(2)ベルト・ブラシによるバリ取り
ベルト研磨
研磨ベルトにワークを当てて、バリを削り取る方法です。小型から中型程度のワークに対応しやすく、削る力が強いため、鋳物などに発生する比較的大きなバリの除去にも適しています。
また、ワークや工具の動きを機械化しやすく、自動化にも向いているバリ取り方法です。
ブラシ研磨
研磨用のブラシを回転させてバリを除去する方法です。ハンドツールとして使用するほか、ブラシを設備に固定して加工する方法もあります。
プレス加工やレーザーカット後の板材に発生したバリを処理する半自動設備などもあり、板形状のワークのバリ取りにも利用されています。
(3)バレル研磨によるバリ取り
回転バレル研磨
ワークと研磨メディアをバレル槽に入れ、槽を回転させることで、ワークとメディアを接触させてバリを除去する方法です。
小物から一般的なサイズのワークまで多数をまとめて処理できるため、大量生産に適しています。一方、大きなバリを除去する用途には向いていません。
また、加工後にはワークと研磨メディアを分ける選別工程が必要です。
振動バレル研磨
振動によってワークと研磨メディアを動かし、接触させることでバリを除去する方法です。
小物だけでなく比較的大きなワークにも対応でき、研磨メディアがワークの隅まで入りやすい特徴があります。回転バレルと同様に大量処理に適していますが、大きなバリの除去には向かず、加工後にはワークとメディアの選別が必要です。
磁気バレル
針状の磁性体メディアに磁力を作用させて運動させ、ワークに接触させることでバリを除去する方法です。
微小なバリの除去に向いており、細いメディアがワークの奥まった部分にも入り込みやすい点が特徴です。また、加工後にワークとメディアを選別しやすいメリットもあります。
バレル研磨については、別記事の「バレル研磨とは?仕組み・種類・他の研磨方法との違いを解説」で詳しく解説します。
(4)ブラスト加工によるバリ取り
ブラスト加工は、圧縮空気に研磨材を混ぜてワークに噴射し、バリを除去する方法です。
一般的な大きさから微小なバリまで対応でき、複雑な形状のワークにも研磨材を当てやすい特徴があります。また、自動化しやすく、金属だけでなくプラスチックのバリ取りにも使用できます。
一方、ブラスト加工を行うとワーク表面が梨地状になるため、外観や表面性状に要求がある場合には注意が必要です。
ブラスト加工については、別記事の「ブラスト研磨でできること・できないこと|目的に応じた研磨方法の選び方」で詳しく解説します。
(5)電解研磨・化学研磨によるバリ取り
電解研磨
電気化学的な作用によってワーク表面を溶解させ、微小なバリを除去する方法です。バリ取りと同時に光沢を得られる点も特徴です。
多品種で少量から大量生産まで対応できますが、ワークに導電性が必要であり、ワークの一部に合わせて電極を設置する必要があります。
化学研磨
薬液による化学反応を利用して表面を溶解させ、微小なバリを除去する方法です。電解研磨と同様に光沢を得ることができ、非常に小さなワークにも対応できます。
大量生産に向いている一方、バッチ処理となるため、少量の場合にはコストが高くなる傾向があります。また、加工条件の設定にはノウハウが必要ですが、条件が定まれば安定した生産が可能です。
電解研磨と化学研磨については、以下の別記事で詳しく解説します。
「電解研磨とは?特徴・メリットデメリットと他の研磨方法との使い分けを解説」
「化学研磨とは?メリット・デメリットと他の研磨方法との違いを解説」
(6)複雑形状・微小バリに対応するバリ取り方法
砥粒流動加工
砥粒を含んだ粘弾性の研磨材をワーク内部に流し、内面のバリを除去・研磨する方法です。
内径や内部流路、交差穴など、一般的なバリ取り工具が入りにくい複雑な内部形状
に適しています。バリ取りだけでなく、内面に光沢を持たせることもできます。
加工にはワークに合わせた治具が必要で、条件設定にもノウハウが必要ですが、一度条件が確立すれば安定した加工が可能です。
超音波バリ取り
超音波洗浄の技術を応用して、微小なバリを除去する方法です。
ワークへのダメージを抑えながら微小なバリを除去できることが特徴で、大きな力を加えたくないワークなどで選択肢となります。
サーマルデバリング
熱エネルギーを利用してバリを除去する方法です。複数のワークをまとめて処理するバッチ処理方式ですが、設備が高額で、加工後の表面に焼けが生じる特徴があります。
代表的なバリ取り方法のうち、主な工法の特徴を比較すると次のとおりです。
| バリ取り方法 | 得意なバリ・部位 | 処理数量 | 主な特徴 |
|---|---|---|---|
| ヤスリ | 局所的なバリ | 少量 | 狙った箇所を加工しやすい |
| リューター・砥石 | 穴周辺・複雑形状 | 少量 | 細かな箇所を加工しやすい |
| グラインダー | 大きなバリ | 少量 | 研削力が高い |
| ベルト研磨 | 中~大きなバリ、外周・エッジ | 少量~中量(基本、単体処理) | 研削力が高く、自動化可能 |
| ブラシ研磨 | 板材・エッジ | 少量~中量(基本、単体処理) | 自動化しやすい |
| バレル研磨 | 小~微小なバリ | 少量~大量(汎用性が高い) | 多数のワークを一括処理 鏡面仕上げも可能 |
| ブラスト | 小~微小なバリ、複雑形状 | 少量~中量(基本、単体処理) | 非接触で処理しやすい |
| 電解・化学研磨 | 微小なバリ | 少量~中量(基本、単体処理) | 鏡面仕上げも可能 |
| 砥粒流動加工 | 内径・内部流路 | 少量~中量(基本、単体処理) | 工具が届かない箇所に対応 鏡面仕上げも可能 |
少量 1~100個/日(手磨き)
中量 100~1000個/日(研磨機械、半自動設備)
大量 1000~10000以上個/日(バッチ処理、全自動化設備)
バリ取り方法を選ぶポイント
バリ取り方法は、発生しているバリの状態やワークの条件によって適した工法が異なります。
例えば、鋳造で発生するような大きなバリと、研削やワイヤーカットで生じる微小なバリでは、必要な除去力や求められる精度が異なります。また、外周のバリと、工具が入りにくい内径や流路のバリでも、選択できる工法は変わります。
バリ取り方法を選ぶ際は、主に次の点を確認します。
| 選ぶポイント | 確認する内容 |
|---|---|
| バリの大きさ・形状 | 大きなバリか微小なバリか、厚いか薄いかなどを確認する。必要な除去力によって適した工法が異なる |
| バリの発生位置 | 外周、端面、穴、内径、流路など、どこにバリが発生しているかを確認する。工具や研磨材が届くかどうかも重要 |
| ワークの材質 | 鉄、ステンレス、アルミ、真鍮、樹脂など、材質の硬さや粘り、傷つきやすさを考慮する |
| ワークの形状・大きさ | 小物か大型か、平面か曲面か、複雑形状かなどを確認する。工法によって対応できる形状やサイズが異なる |
| 求める仕上がり | バリを除去できればよいのか、エッジ形状を維持したいのか、光沢や表面性状まで求めるのかを確認する |
| 処理数量 | 少量品か量産品かを確認する。処理数量によって、手作業、一括処理、自動化などの選択肢が変わる |
| 後工程 | めっき、塗装、組立、洗浄などの後工程がある場合は、バリ取り後の表面状態や残留物への影響も考慮する |
特に、バリを取ることでワーク本来の形状や品質を損なわないことが重要です。
例えば、微小なバリを除去するために研削力の強い方法を選ぶと、必要なエッジまで丸くなったり、寸法や表面状態に影響したりする可能性があります。反対に、大きなバリに対して除去力の弱い工法を選ぶと、処理に時間がかかったり、十分に除去できなかったりします。
バリ取りの自動化
バリ取りは手作業で行われることも多い工程ですが、処理数量が多くなると、作業者の負担や仕上がりのばらつき、生産性などが課題になる場合があります。
そのため、量産工程では、ベルト研磨やブラシ研磨の自動機、ブラスト装置、バレル研磨機などを活用して、バリ取りを機械化・自動化する方法があります。また、ワークや工具をロボットで動かし、決められた箇所のバリを自動で除去する方法もあります。
ただし、自動化に適した方法は、ワークの形状やバリの発生位置・大きさ、処理数量、求める仕上がりなどによって異なります。特に、バリの位置や状態が安定している量産品では、自動化による省人化や品質の安定化につなげやすくなります。
バリ取りの自動化については、別記事の「バリ取りの自動化とは?省人化・品質安定化を実現する方法」で詳しく解説します。
バリ取りに関するよくある質問
ここでは、バリ取りに関するよくある質問に回答します。
-
バリ取りにはどの方法を選べばよいですか?
適したバリ取り方法は、バリの大きさや発生位置、ワークの材質・形状、求める仕上がり、処理数量などによって異なります。
例えば、大きなバリにはベルト研磨やグラインダー、微小なバリにはバレル研磨やブラスト、電解研磨などが候補になります。また、工具が入りにくい内径や流路には砥粒流動加工などが適しています。
一つの条件だけで判断せず、ワークとバリの状態を総合的に確認して工法を選ぶことが重要です。
-
バリ取りをすると製品の形状や寸法が変わることはありますか?
工法や加工条件によっては、バリだけでなく周辺部分まで削られ、エッジが丸くなったり、寸法や表面状態に影響したりすることがあります。
特に微小なバリを除去する場合は、必要なエッジや形状を崩さないよう、研削力や加工時間などを適切に設定する必要があります。
-
内径や複雑な形状のバリも除去できますか?
可能です。
ただし、ヤスリや砥石などの工具が直接届かない場所では、一般的な手作業によるバリ取りが難しい場合があります。そのような場合には、砥粒流動加工など、研磨材を内部に流して加工する方法が選択肢になります。
-
バリ取りは自動化できますか?
バリ取りの自動化は可能です。
ベルト研磨やブラシ研磨、ブラスト加工などは設備による自動化が可能で、バレル研磨のように複数のワークをまとめて処理できる方法もあります。
ただし、自動化に適しているかどうかは、ワーク形状やバリの発生位置・大きさ、処理数量、要求品質などによって異なります。
-
エッジを丸めずにバリだけを除去できますか?
可能ですが、バリの大きさや材質、ワーク形状に応じた工法・加工条件の選定が重要です。
研削力が強すぎる方法を選ぶと、バリだけでなく必要なエッジまで丸くなったり、寸法や表面状態に影響したりする場合があります。
そのため、微小なバリでは特に、エッジ形状を維持できる方法を選ぶ必要があります。
バリ取りはバリの状態やワークに応じた工法選定が重要
バリはさまざまな加工で発生し、その大きさや発生位置は加工方法やワークによって異なります。
また、バリ取りにも、手作業による方法からベルト研磨、バレル研磨、ブラスト加工、電解・化学研磨、砥粒流動加工など、さまざまな工法があります。
重要なのは、バリの大きさや発生位置、ワークの材質・形状、求める仕上がり、処理数量などに応じて適切な工法を選ぶことです。工法や条件が適切でない場合、バリが十分に除去できないだけでなく、必要なエッジやワークの形状、表面状態に影響することもあります。
研磨加工に関するお悩みは東洋研磨材工業にご相談下さい
東洋研磨材工業では、さまざまな研磨材や研磨機を取り扱い、ワークやバリの状態、求める仕上がりに応じたバリ取り方法をご提案しています。バリ取り方法や設備選定でお困りの場合は、お気軽にご相談ください。