化学研磨とは?メリット・デメリットと他の研磨方法との違いを解説
投稿日: 2026-11-02
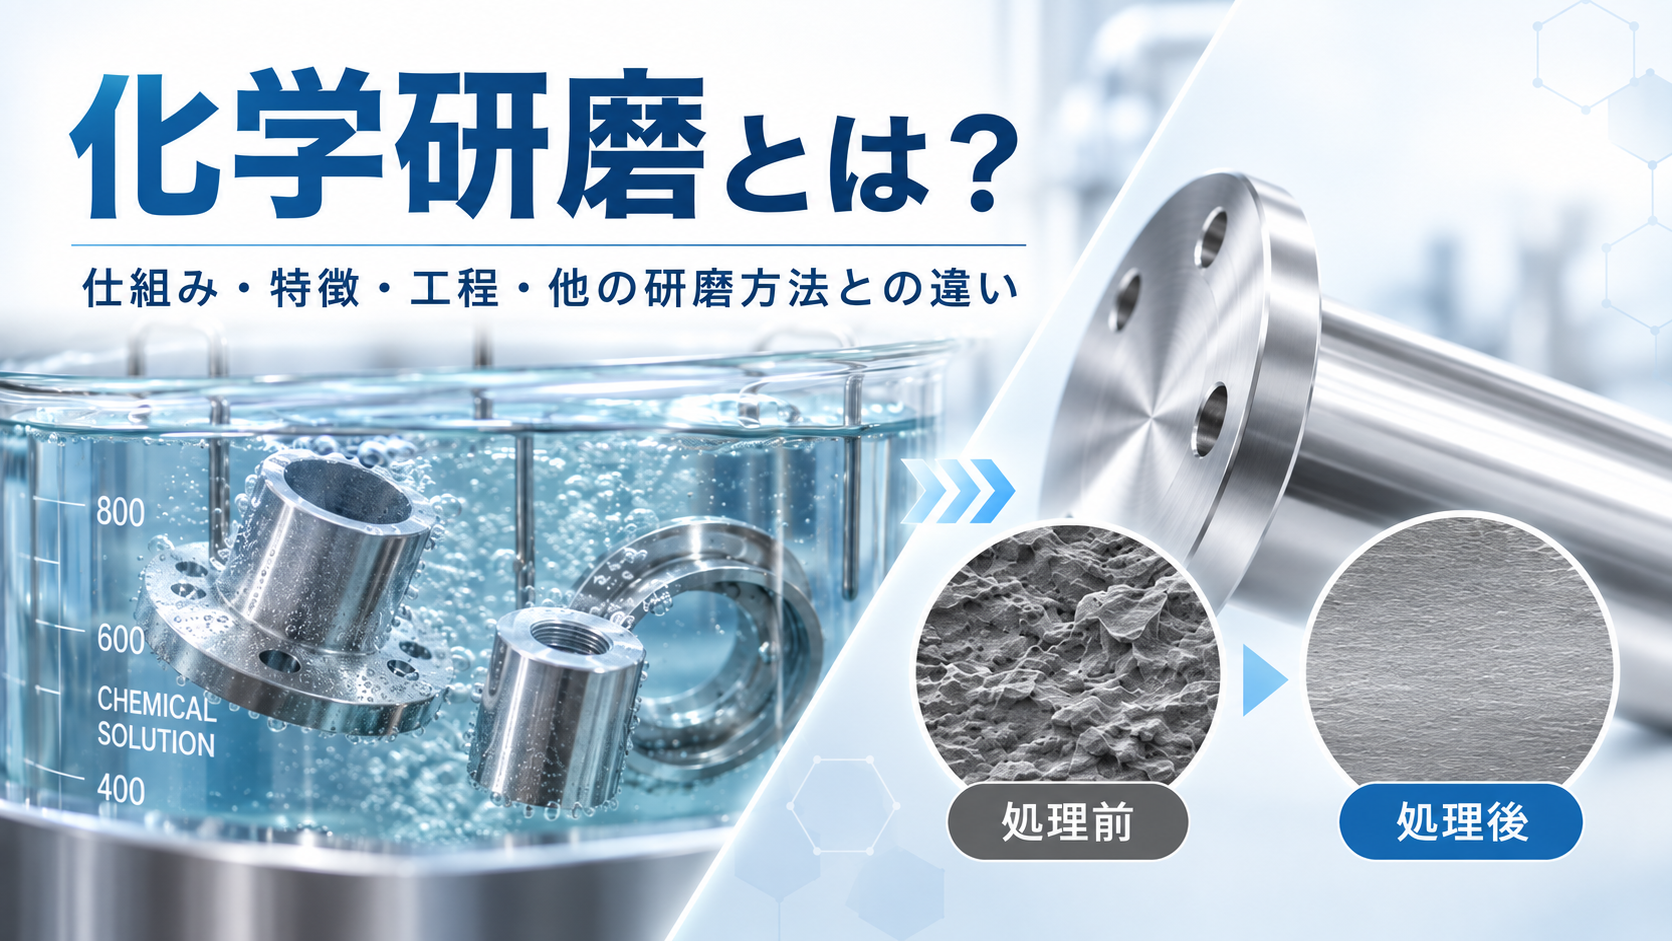
化学研磨は、金属表面を薬液で処理する研磨方法の一つです。
多数の部品をまとめて処理できる研磨方法としては、電解研磨やバレル研磨もあり、製品形状や求める仕上がりによって適した方法は異なります。
そのため、化学研磨を検討する際は、特徴だけでなく、他の研磨方法との違いも踏まえて選ぶことが重要です。
本記事では、化学研磨の基本を押さえながら、電解研磨・バレル研磨との違いや、製品に応じた選び方をわかりやすく解説します。
化学研磨とは
化学研磨は、工具を使う研磨とは異なる方法で金属表面を処理します。
化学研磨の特徴を正しく理解するためにも、まずは仕組みや仕上がりの基本を押さえておくことが重要です。
化学研磨の仕組み
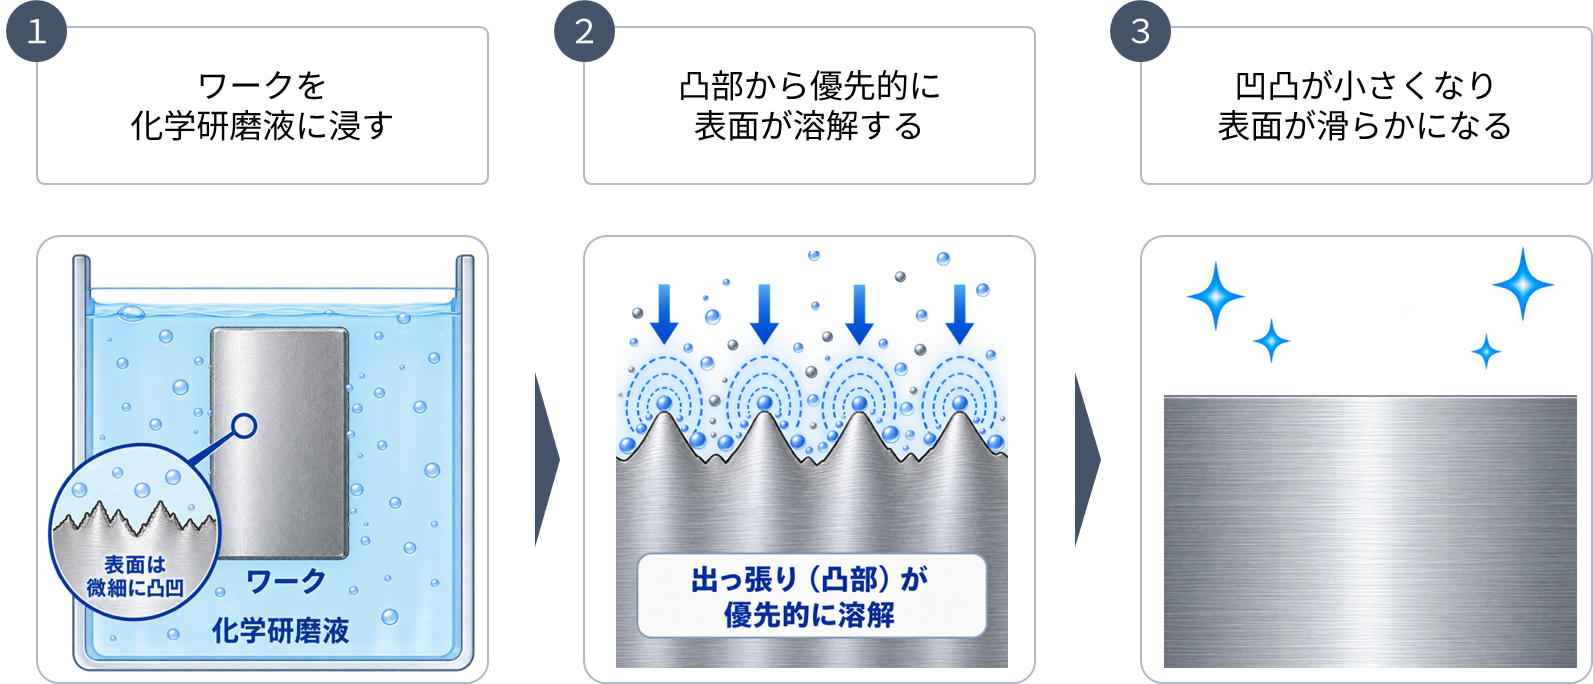
化学研磨は、ワークを化学研磨液に浸し、金属表面を薬液と反応させて溶解除去する方法です。
金属表面には微細な凹凸がありますが、化学研磨では表面の出っ張った部分(凸部)が優先的に溶解します。
処理が進むにつれて表面の高低差が小さくなり、微細な凹凸やバリが除去されやすくなります。
その結果、表面粗さが小さくなり、滑らかな仕上がりになります。
工具を直接当てて削るのではなく、薬液との化学反応によって表面を処理する点が化学研磨の特徴です。
化学研磨で得られる仕上がり
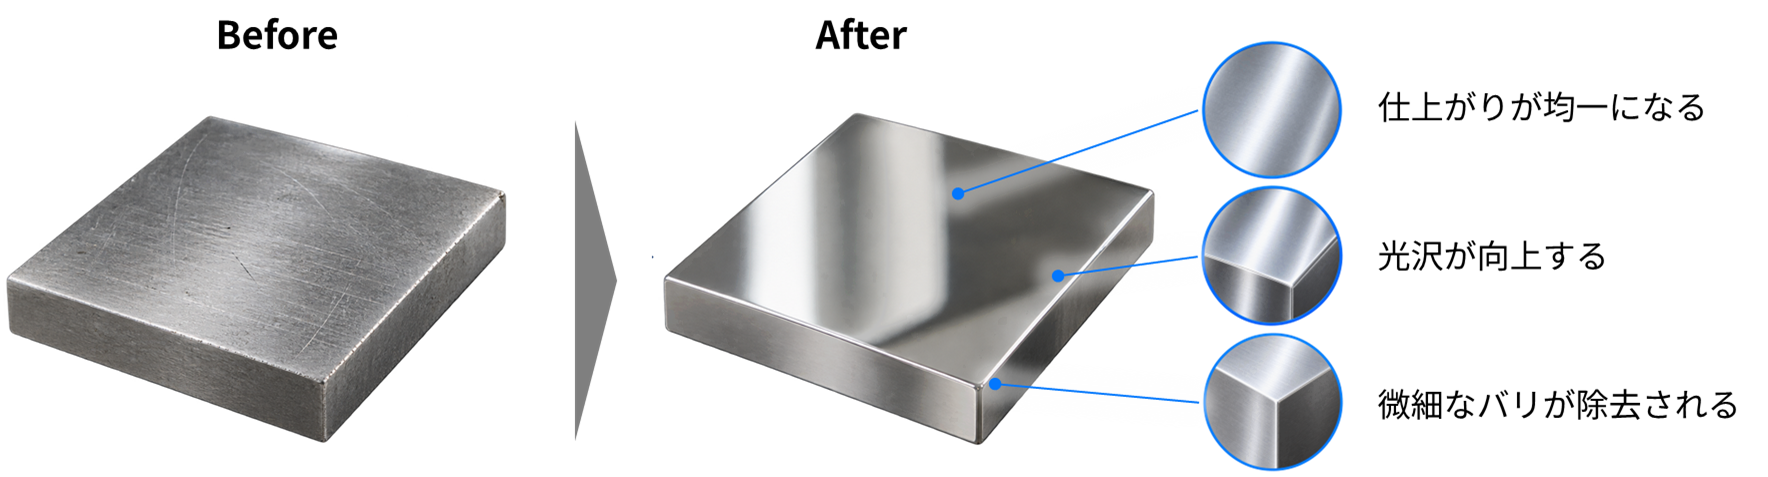
仕上がりが均一になる
化学研磨は、ワークを研磨液に浸して表面全体を処理するため、工具を直接当てる研磨方法に比べて研磨ムラが生じにくいことが特徴です。
凹部や入り組んだ形状にも薬液が触れるため、複雑な形状でも比較的均一に仕上げることができます。
光沢が向上する
表面の微細な凹凸が減ることで光の反射が整い、処理前よりもツヤがある外観になります。
ただし、得られる光沢は材質や処理条件によって異なり、高い鏡面性を求める場合は他の研磨方法が適することもあります。
微細なバリが除去される
切削や穴あけなどで生じた微細なバリに対しても、金属表面とともに溶解除去できます。
工具が届きにくい穴周辺や細部のバリにも作用しやすい点が特徴です。
化学研磨の処理工程
化学研磨の処理工程は、材質や求める仕上がり、使用する研磨液によって異なります。
また、研磨工程では薬液の濃度や温度、処理時間などの条件によって仕上がりが変わるため、ワークに合わせた条件設定が重要です。
一般的な処理の流れは以下の通りです。
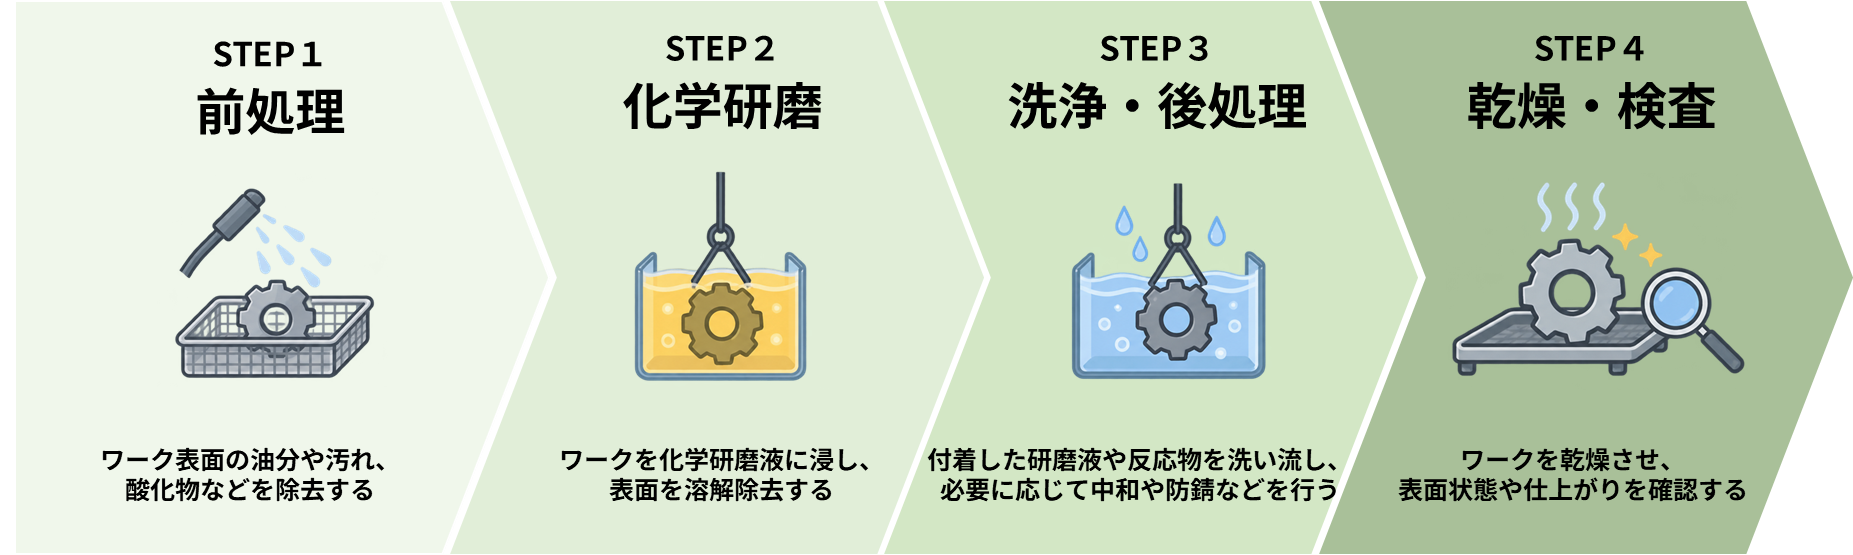
STEP1 前処理
化学研磨の前に、ワーク表面の油分や汚れ、酸化物などを除去します。
汚れが残ったままだと薬液が均一に作用しにくくなるため、安定した仕上がりを得るうえで重要な工程です。
STEP2 化学研磨
前処理したワークを化学研磨液に浸し、金属表面を溶解除去します。
材質や求める仕上がりに応じて、薬液の種類や濃度、温度、処理時間などを調整します。
小型部品では、複数のワークをまとめて処理することも可能です。
STEP3 洗浄・後処理
研磨後は、ワーク表面に残った薬液や反応物を水洗などで除去します。
その後、材質や用途に応じて中和や防錆などの後処理を行い、表面を適切な状態に整えます。
STEP4 乾燥・検査
洗浄後のワークを十分に乾燥させ、表面の仕上がりを確認します。
光沢や研磨ムラ、バリの除去状態などを確認し、必要な品質を満たしているかを検査します。
化学研磨の強みと限界
化学研磨の強み
複雑な形状や細部まで処理しやすい
化学研磨は研磨液との反応によって表面を処理します。
そのため、凹部や入り組んだ形状や工具が届きにくい細部にも研磨液を作用させやすいことが特徴です。
ワーク全体を均一に仕上げやすい
工具を直接当てる研磨方法に比べて研磨ムラが生じにくく、研磨液に接触する範囲を比較的均一に処理できます。
形状が複雑なワークでも、部位による仕上がりの差を抑えやすい点が強みです。
多数の小型部品をまとめて処理しやすい
電極や工具を一つひとつワークに当てる必要がなく、複数の部品をまとめて処理できます。
そのため、小型部品を多数処理する場合にも適しており、条件によっては短時間で効率よく処理できます。
化学研磨の限界
深い傷や大きな凹凸の除去には適さない
化学研磨は表面を化学的に溶解除去する方法であるため、深い傷や大きな凹凸を削り取ることはできません。
こうした場合は、機械研磨など他の方法を検討する必要があります。
高い鏡面性を求める場合には適さない
化学研磨によって光沢を高めることはできますが、高い鏡面性を求める場合には限界があります。
映り込みのある鏡面仕上げが必要な場合は、バフ研磨などが候補になります。
処理条件の管理が難しい
化学研磨は、材質や合金の種類によって適した薬液や処理条件が異なり、材質によっては対応が難しい場合があります。
また、化学研磨はバッチ処理のため、処理数量や薬液の濃度や温度、処理時間、薬液の組み合わせなどによって仕上がりに差が出る場合があります。
安定した品質を得るには、これらの処理条件を適切に管理する必要があります。
化学研磨・電解研磨・バレル研磨の違い
化学研磨と同様に、複数のワークをまとめて処理する方法として、電解研磨やバレル研磨があります。
ただし、研磨の仕組みが異なるため、得意とする仕上がりや対応できるワークにも違いがあります。
電解研磨・バレル研磨の特徴
電解研磨
電解研磨は、ワークを電解液に浸して電流を流し、金属表面を電気化学的に溶解除去する方法です。
表面の凸部が優先的に溶解するため、表面の微細な凹凸を整えたり、細かなバリを除去したりする場合に用いられます。
槽に浸して処理する方法では複数の小型部品をまとめて処理できますが、奥まった箇所では電流が届きにくく、複雑な形状では処理ムラが生じる場合があります。
電解研磨の仕組みや特徴については、以下の記事で詳しく解説しています。
電解研磨とは?特徴・メリットデメリットと他の研磨方法との使い分けを解説
バレル研磨
バレル研磨は、容器の中にワークと研磨材(メディア)などを入れ、回転や振動によって接触・摩擦させる研磨方法です。
複数のワークをまとめて処理しやすく、バリ取りや表面の平滑化などに利用されます。
化学研磨や電解研磨のように表面を溶解するのではなく、メディアとの物理的な接触によって研磨する点が大きな違いです。
一方、細い溝や深い穴など、メディアが入りにくい部分の処理には制約があります。
バレル研磨には複数の方式があり、研磨力や対応できるワークサイズも異なります。
バレル研磨の仕組みや種類については、以下の記事で詳しく解説しています。
バレル研磨とは?仕組み・種類・他の研磨方法との違いを解説
化学研磨・電解研磨・バレル研磨の比較
化学研磨・電解研磨・バレル研磨は、いずれも複数のワークを処理できる方法ですが、求める仕上がりやワークの形状、サイズによって適した方法は異なります。
主な違いを以下に整理します。
【凡例】
◎:特に優れている
〇:一般的な用途で十分な性能を持つ
△:使用条件や求める仕上がりによっては適する
✕:適用できる範囲が限られる
| 観点 | 化学研磨 | 電解研磨 | バレル研磨 | 説明 |
|---|---|---|---|---|
| 表面粗さの低減 | 〇 | 〇 | ◎ | 表面の微細な凹凸を減らし、滑らかな状態にできるか |
| 鏡面仕上げ | △ | 〇 | ◎ | 表面の光沢を高め、映り込みのある鏡面に近い仕上がりまで得られるか |
| 微細バリの除去 | ◎ | ◎ | 〇 | エッジや穴周辺などに生じる微細なバリを除去できるか |
| 深い傷・凹凸の除去 | ✕ | ✕ | ◎ | 比較的深い傷や大きな表面凹凸を除去できるか |
| 複雑形状への対応 | ◎ | 〇 | ✕ | 凹部や入り組んだ形状など、工具が届きにくい部分まで処理できるか |
| 小型部品への対応 | ◎ | 〇 | △ | 小さなワークや微細な部品を処理しやすいか |
| 大型部品への対応 | ✕ | △ | 〇 | サイズや重量の大きなワークを処理しやすいか |
| 多数個の一括処理 | ◎ | △ | 〇 | 複数のワークをまとめて効率よく処理しやすいか |
| 処理後の分離・回収 | 〇 | ◎ | △ | 処理後にワークを研磨材などから分離、回収しやすいか |
※上記は一般的な傾向を示した目安です。材質やワーク形状・サイズ、設備、研磨条件、求める仕上がりによって評価は異なります。
化学研磨は、複雑な形状や小型部品を多数まとめて処理しやすい点が特徴です。
電解研磨は、微細なバリの除去などを目的とする場合に適しています。
一方、バレル研磨は、表面粗さの低減や傷、凹凸の除去など、比較的研磨力を必要とする処理に適しています。
このように、どの方法が優れているかではなく、求める仕上がりやワークの形状、サイズ、処理数量に応じて選ぶことが重要です。
仕上がりに応じた研磨方法の選定例
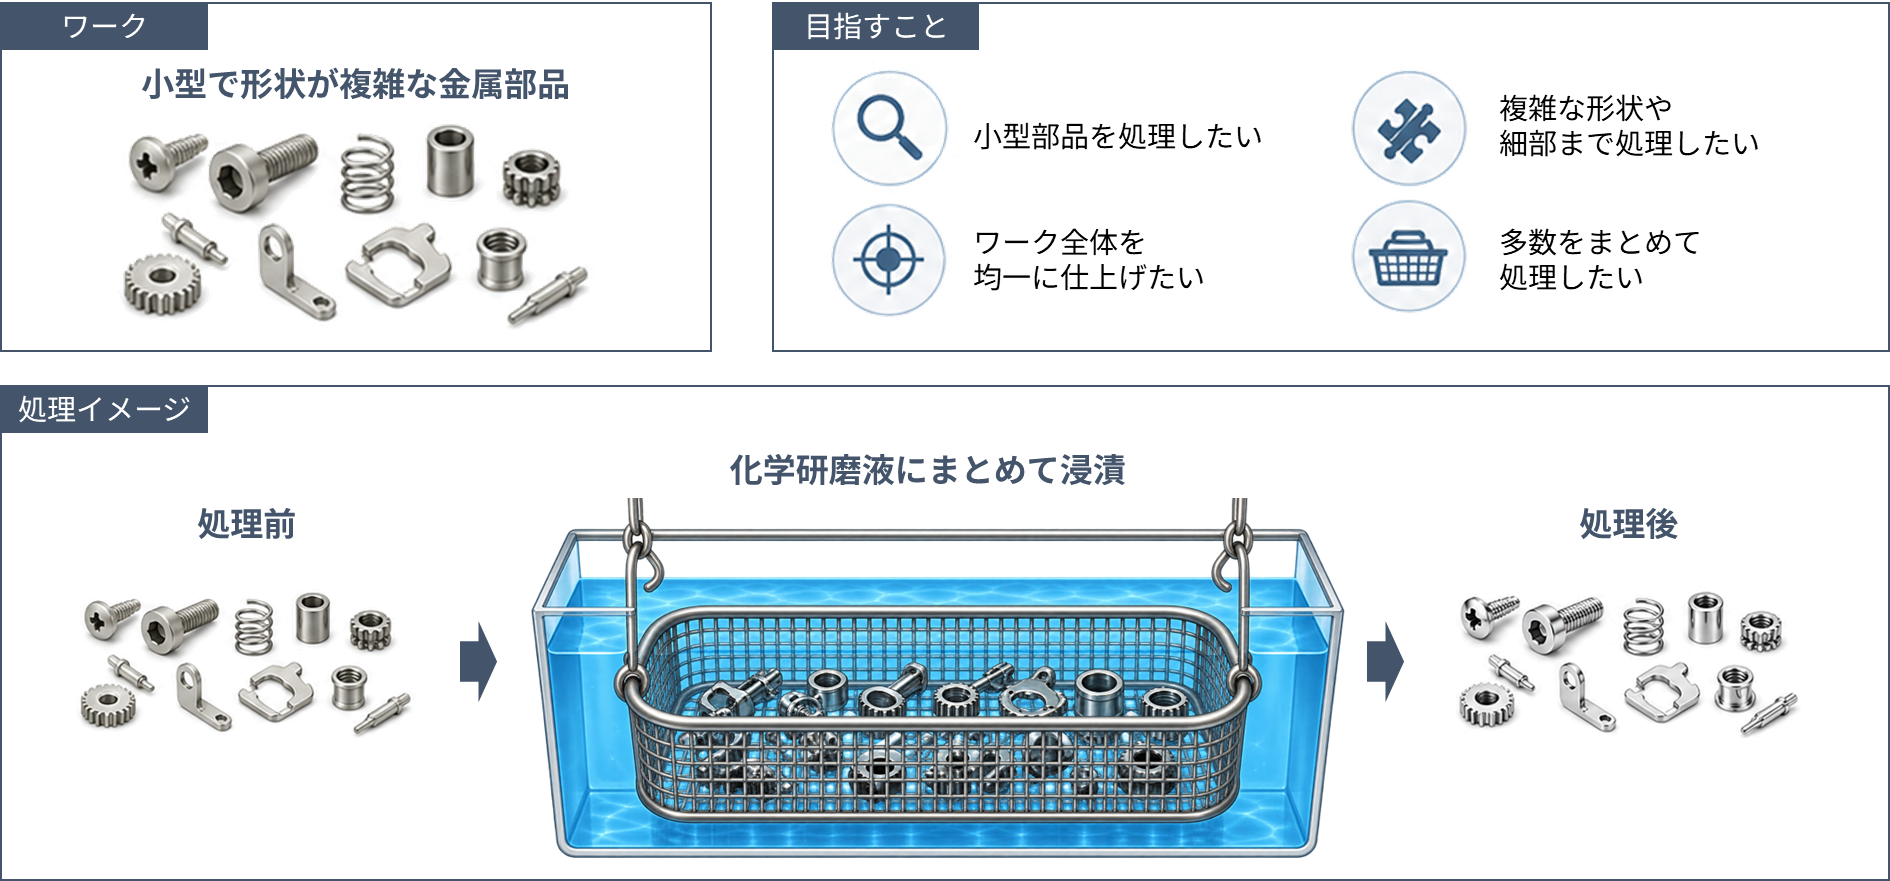
小型・複雑形状の部品を多数個、均一に仕上げたい場合|化学研磨
ねじやばねなど、小型で凹凸や細部の多い部品を多数処理する場合は、化学研磨が候補になります。
化学研磨は、工具や電極を一つひとつワークに当てる必要がなく、研磨液に浸して表面を処理します。
そのため、工具が届きにくい細部や入り組んだ形状にも研磨液を作用させやすく、複数の小型部品をまとめて処理できます。
また、工具を直接当てる研磨方法に比べて研磨ムラが生じにくいため、ワーク全体を比較的均一に仕上げやすい点も特徴です。
小型・複雑形状・多数個処理といった条件が重なる場合に、化学研磨の特徴を活かしやすくなります。
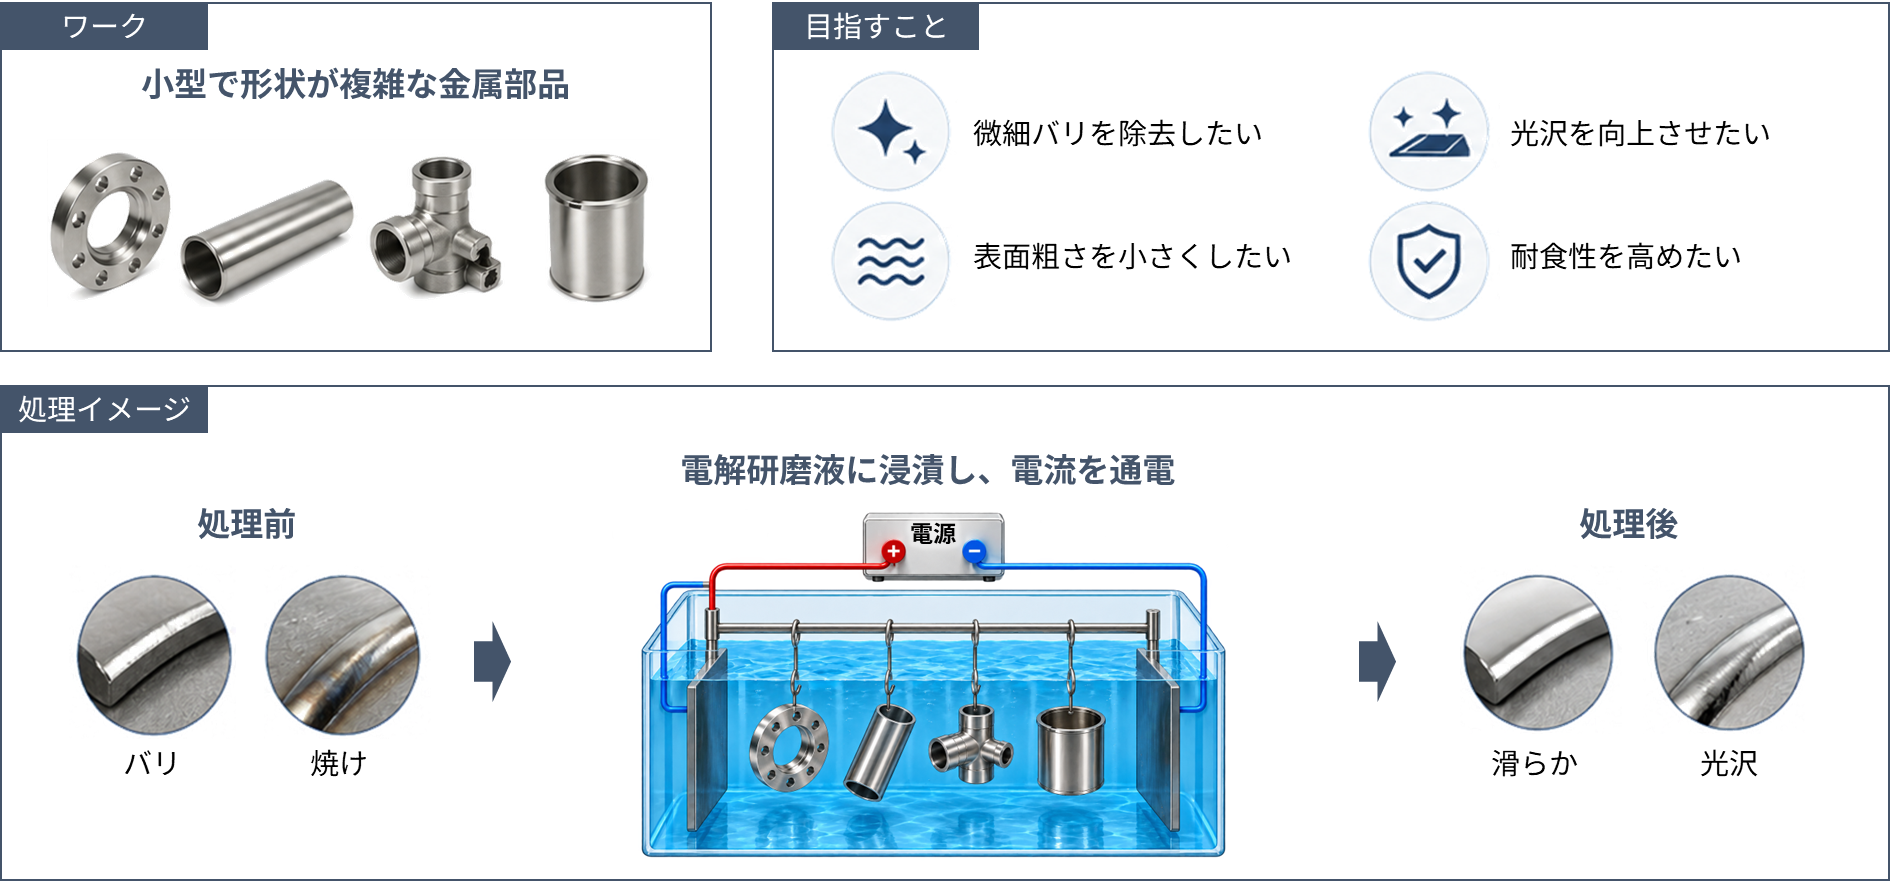
微細なバリを除去しながら、表面粗さも小さくしたい場合|電解研磨
切削や溶接などで生じた微細なバリを除去しながら、表面粗さも小さくしたい場合は、電解研磨が候補になります。
電解研磨では、ワークを電解液に浸して通電し、表面の凸部を優先的に溶解除去します。
そのため、エッジや穴周辺の微細なバリを除去しながら、表面の細かな凹凸を減らして滑らかに仕上げることができます。
特にステンレス部品では、表面の平滑化に加えて光沢の向上も期待できるため、バリ取りと表面品質の向上を同時に求める場合に適した方法です。
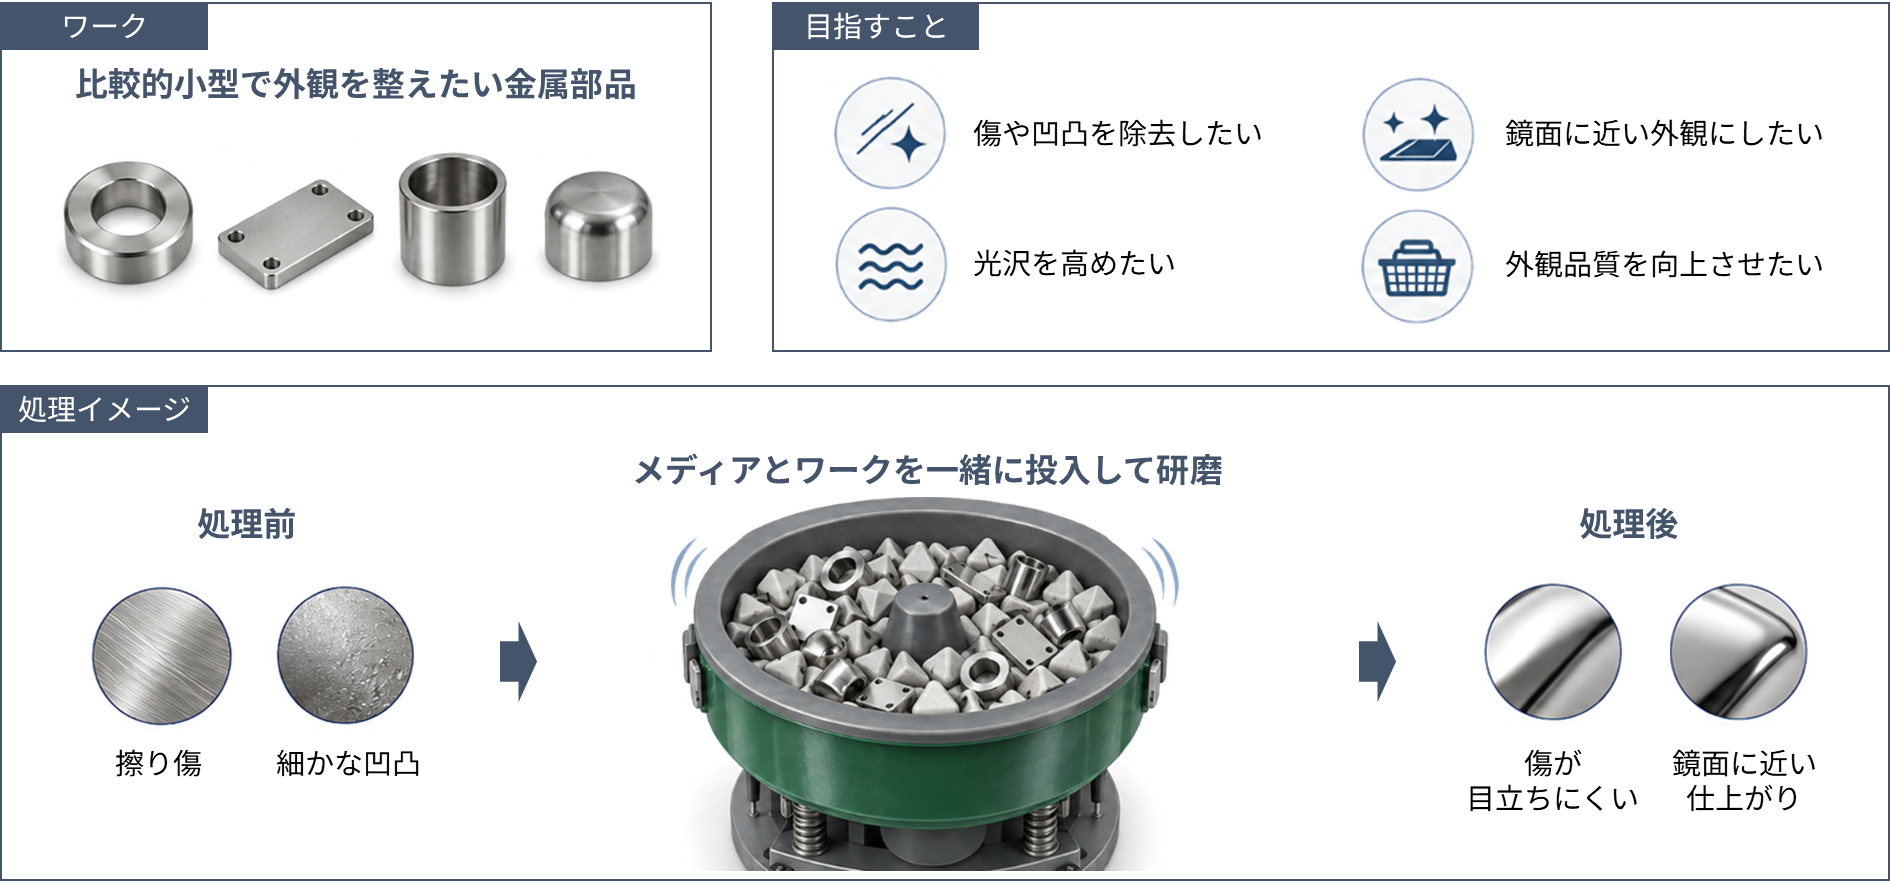
傷や凹凸を除去し、鏡面に近い外観に仕上げたい場合|バレル研磨
表面の傷や凹凸を整えながら、光沢のある外観に仕上げたい場合は、バレル研磨が候補になります。
バレル研磨は、ワークと研磨材(メディア)を容器内で動かし、接触・摩擦によって表面を研磨する方法です。
メディアがワーク表面に繰り返し作用することで、傷や凹凸を整え、表面を滑らかにすることができます。
また、使用するメディアや処理条件によっては、表面の光沢を高め、鏡面に近い外観まで仕上げることも可能です。
表面の傷や凹凸を整えながら、外観も向上させたい場合に適した研磨方法です。
化学研磨に関するよくある質問
化学研磨のメリット・デメリットは何ですか?
化学研磨の最大のメリットは、複雑な形状や細部まで処理しやすく、多数の小型部品をまとめて均一に仕上げやすいことです。
工具を直接当てないため、凹部や入り組んだ部分にも研磨液を作用させることができます。
一方で、深い傷や大きな凹凸の除去、高い鏡面性を求める仕上げには適さない場合があります。
また、処理数量や薬液の濃度、温度、処理時間などによって仕上がりが変わるため、条件管理が非常に重要になります。
特に化学研磨は条件を安定させるために薬液を1回の処理毎に入れ替えるため、少量の場合はコストが高くなります。
化学研磨で表面粗さを小さくできますか?
化学研磨では、金属表面の微細な凸部を溶解除去することで、表面粗さを小さくできます。
表面の高低差が小さくなるため、処理前よりも滑らかな仕上がりになります。
ただし、どの程度まで表面粗さを低減できるかは、材質や処理前の表面状態、薬液、処理条件などによって異なります。
化学研磨でバリ取りはできますか?
化学研磨は、切削や穴あけなどで生じた微細なバリの除去に利用できます。
薬液がワーク表面に作用するため、工具が届きにくい穴周辺や細部のバリにも対応しやすい点が特徴です。
一方、大きなバリや深い傷を大きく削り取る用途には適さないため、バリの大きさによっては他の研磨方法を検討する必要があります。
化学研磨で鏡面仕上げはできますか?
化学研磨によって表面の微細な凹凸が減ることで、光沢のある外観に仕上げることは可能です。
ただし、映り込みが得られるような高い鏡面性を求める場合には限界があります。
求める外観によっては、バフ研磨やバレル研磨など他の研磨方法も候補になります。
化学研磨と電解研磨の違いは何ですか?
化学研磨は、薬液との化学反応によって金属表面を溶解除去する方法です。
一方、電解研磨は、電解液にワークを浸して電流を流し、電気化学的に表面を溶解除去します。
どちらも表面粗さの低減や微細バリの除去に利用できますが、化学研磨は複雑な形状や多数の小型部品をまとめて処理しやすく、電解研磨は微細なバリの除去や表面の平滑化を目的とする場合に候補になります。
化学研磨とバレル研磨の違いは何ですか?
化学研磨が薬液との反応で金属表面を溶解除去する方法なのに対し、バレル研磨はワークと研磨材(メディア)を接触・摩擦させて物理的に研磨する方法です。
化学研磨は複雑な形状や小型部品の一括処理に適しており、バレル研磨は表面粗さの低減や傷・凹凸の除去などに利用されます。
どちらも多数個をまとめて処理できますが、ワーク形状や求める仕上がりによって使い分けることが重要です。
まとめ|化学研磨に限らず最適な研磨方法を選ぶ
化学研磨は、複雑な形状や小型部品を多数まとめて処理したい場合に強みを発揮する研磨方法です。
一方で、求める表面粗さや光沢、除去したい傷やバリの大きさによっては、電解研磨やバレル研磨など他の方法が適する場合もあります。
そのため、研磨方法を選ぶ際は、ワークの材質や形状、サイズ、処理数量、求める仕上がりを整理したうえで、それぞれの特徴を比較することが重要です。
研磨加工に関するお悩みは東洋研磨材工業にご相談下さい
東洋研磨材工業は研磨機・研磨材の総合商社です。
本社1階にテクニカルセンターを備え、最適な研磨方法のご提案、材質・用途に合わせた研磨材の選定、更には鏡面研磨機SMAPを始めとした研磨機の販売などを行っています。
研磨加工に関するお悩みは是非一度、東洋研磨材工業にご相談下さい。