ブラスト研磨でできること・できないこと|目的に応じた研磨方法の選び方
投稿日: 2026-09-14
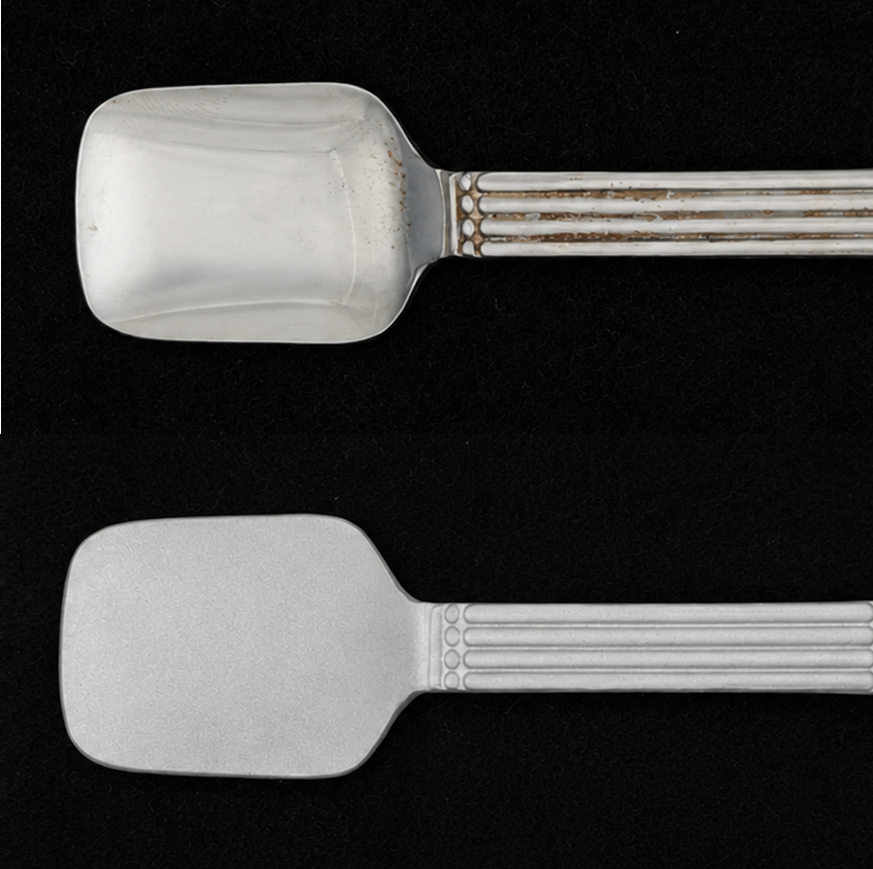
ブラスト研磨は、研磨材をワーク表面に投射し、表面状態を物理的に整える表面処理方法です。
表面に微細な凹凸を形成することで、梨地やマット調の外観に仕上げるほか、錆や酸化皮膜、汚れの除去、塗装や接着前の下地処理などにも用いられます。
一方で、光沢や鏡面仕上げ、高い平面精度、小物部品の量産仕上げなどには、ブラスト研磨は適しません。
本記事では、ブラスト研磨で得られる仕上がりと難しい仕上がりを整理し、バフ研磨、バレル研磨、ラップ研磨、SMAPなど、目的に応じた研磨方法の選び方を解説します。
ブラスト研磨とは
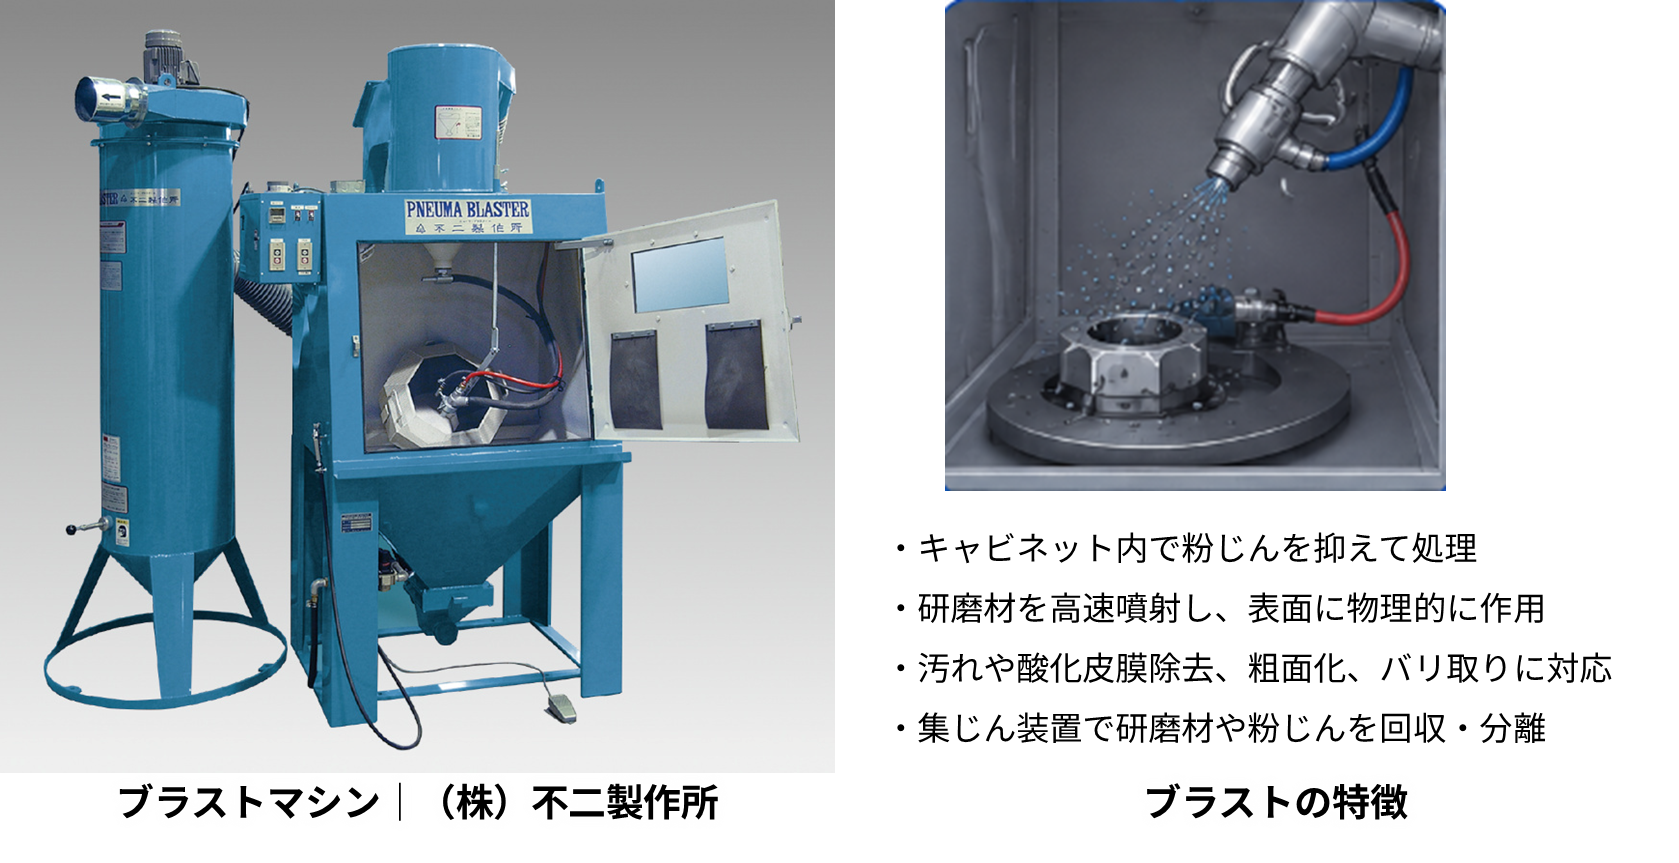
ブラスト研磨とは、研磨材をワーク表面に高速で投射し、その衝撃によって表面を整える処理です。
一般的には「ブラスト加工」や「ブラスト処理」と呼ばれることもあります。
バフ研磨のように工具を直接当てて磨く方法とは異なり、細かな研磨材を表面に当てることで、汚れや酸化皮膜の除去、粗面化、微細なバリ取りなどを行います。
実際の処理は、粉じんの飛散を抑えるため、キャビネットと呼ばれる作業箱の中で行われることが一般的です。
ブラスト研磨は、単に表面を粗くするだけの処理ではありません。
研磨材や処理条件を調整することで、表面に一定の凹凸をつくり、外観や機能に応じた表面状態へ整えることができます。
たとえば、梨地状の表面は光の反射を抑えるだけでなく、用途によっては滑り性の向上や粉体の付着抑制につながる場合があります。
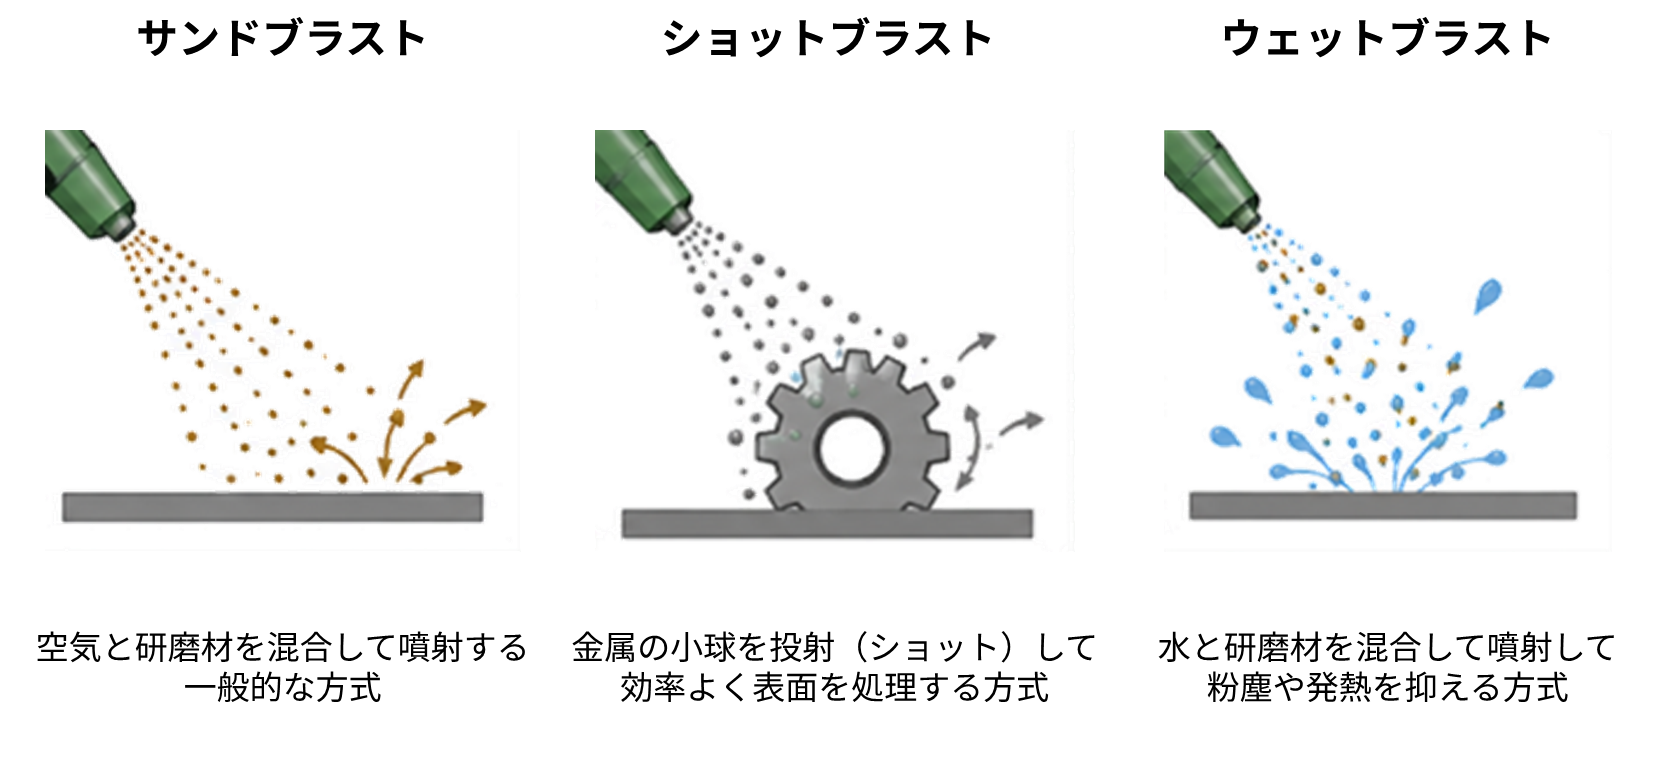
代表的なブラスト方式には、以下のようなものがあります。
- ・サンドブラスト:乾燥した研磨材を圧縮空気と混合して噴射する一般的な方式
- ・ショットブラスト:金属系の小球をインペラーの遠心力で投射し、表面に強い衝撃を与える方式
- ・ウェットブラスト:水と研磨材を混合して噴射し、粉じんや熱影響を抑えやすい方式
ブラスト加工の詳しい仕組みや方式ごとの違い、鏡面ショット(SMAP)との比較については、以下の記事でも解説しています。
関連記事:ブラスト加工と鏡面ショット(SMAP)を解説|性能・技術・活用事例の比較
ブラスト研磨で得られる仕上げ
ブラスト研磨は、研磨材を投射して表面に物理的に作用させるため、梨地・マット調の外観づくりや、表面状態の調整に向いています。
一方で、光沢や高い平面精度など、求める仕上がりによってはブラスト研磨は不十分です。
ブラスト研磨で得られる仕上げ
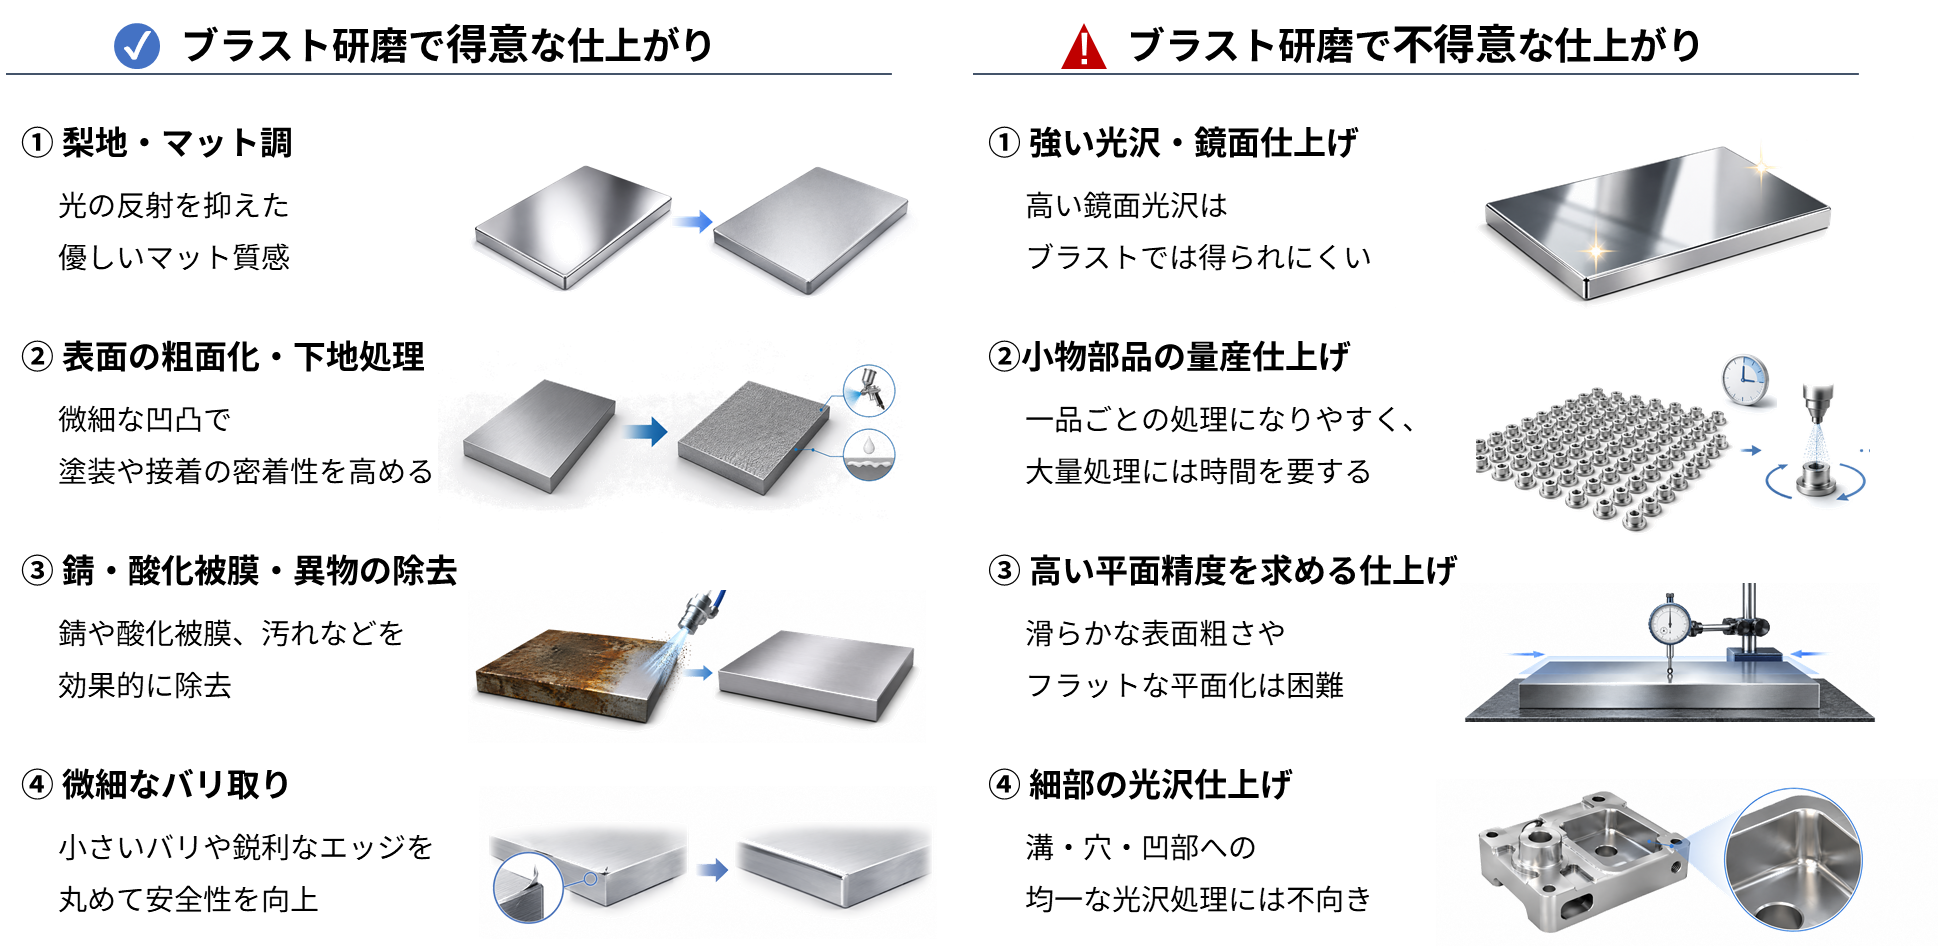
ブラスト研磨では、表面に微細な凹凸をつくることで、光の反射を抑えた梨地やマット調の外観に仕上げることができます。
また、表面の粗面化により、塗装や接着の密着性を高める下地処理としても活用されます。
そのほか、錆や酸化皮膜、汚れなどの除去や、切削加工後に残る微細なバリ取りにも用いられます。
単に表面を粗くするだけでなく、凹凸を一定に整えることで、滑り性の向上や付着物の抑制につながる場合もあります。
ブラスト研磨が不向きな仕上げ
ブラスト研磨は、表面に凹凸をつくる方向に作用しやすいため、光沢や鏡面に近い仕上げには不向きです。
また、大量の小物部品を短時間で均一に仕上げたい場合や、高い平面精度を求める場合にも、別の研磨方法を検討した方がよいでしょう。
さらに、溝・穴・凹部などの細部まで均一な光沢を出したい場合も、ブラスト研磨だけでは仕上がりに限界があります。
仕上げ別に見る研磨方法の選び方
ブラスト研磨は、梨地・マット調の外観づくりや、表面の粗面化、錆や酸化皮膜の除去などに向いている一方で、求める仕上げによっては別の研磨方法を検討した方がよい場合があります。
ここでは、仕上げの目的別に、ブラスト研磨以外の代表的な研磨方法を整理します。
光沢・鏡面仕上げ
光沢や鏡面に近い仕上がりを求める場合は、バフ研磨が有力な選択肢になります。
バフ研磨は、布やフェルトなどのバフに研磨剤を付けて表面を磨き、光沢を出す研磨方法です。
外観品質や艶を重視する部品、見た目の美しさが求められる製品に適しています。
一方で、バフが当たりにくい凹部や入り組んだ形状では、磨きムラが出る場合があります。
そのため、形状によっては他の研磨方法との使い分けが必要です。
小物部品の量産仕上げ
小物部品をまとめて処理し、バリ取りや角丸めを効率よく行いたい場合は、バレル研磨が選択肢になります。
バレル研磨は、容器の中にワーク、研磨材、コンパウンドなどを入れ、回転や振動によって部品同士やメディアを接触させながら表面を仕上げる方法です。
多数の小物部品をまとめて処理しやすいため、量産品のバリ取りや角丸め、表面の均一化に向いています。
ブラスト研磨でも小物部品の処理は可能ですが、一品ごとの処理になりやすく、大量処理では時間がかかる場合があります。
量産性を重視する場合は、バレル研磨との比較が重要です。
関連記事:バレル研磨とは?仕組み・種類・他の研磨方法との違いを解説
高い平面精度を求める仕上げ
高い平面精度や、フラットな面の仕上がりを求める場合は、ラップ研磨が選択肢になります。
ラップ研磨は、ラップ盤とワークの間に研磨材を介在させ、表面を少しずつ平滑に仕上げる研磨方法です。
平面度や平行度など、面精度が求められる部品に適しています。
ブラスト研磨は、研磨材を投射して表面に作用させる処理のため、滑らかな表面粗さや高い平面精度を狙う用途には向きにくい場合があります。
精密な平面仕上げが必要な場合は、ラップ研磨を検討することが重要です。
関連記事:ラップ研磨とは?仕組み・特徴・他加工との違いを解説
細部への光沢仕上げ
溝・穴・凹部など、細部まで一定の光沢を出したい場合は、SMAPが選択肢になります。
SMAPは、微細な研磨材を高速で投射し、複雑形状の表面にも比較的均一に作用しやすい研磨方法です。
バフ研磨では工具が届きにくい箇所や、形状が複雑で磨きムラが出やすい部品でも、一定の光沢や平滑性を狙える場合があります。
ブラスト研磨は複雑形状にも作用しやすい一方で、細部まで均一な光沢を出す仕上げには不向きな場合があります。
複雑形状で光沢感や表面品質を高めたい場合は、SMAPの活用を検討するとよいでしょう。
関連記事:機械研磨で複雑形状を安定して仕上げるためには|ばらつきを抑える加工の考え方
ブラスト研磨に関するよくある質問
ブラスト研磨とは何ですか?
ブラスト研磨とは、研磨材をワーク表面に投射し、その衝撃によって表面状態を整える処理です。
一般的には、ブラスト加工やブラスト処理と呼ばれることもあります。
ブラスト研磨ではどのような仕上がりができますか?
ブラスト研磨では、梨地仕上げやマット調の外観、表面の粗面化、錆・酸化皮膜・異物の除去、微細なバリ取りなどに対応できます。
また、表面に一定の凹凸をつくることで、滑り性の向上や付着物の抑制につながる場合もあります。
ブラスト研磨は、表面を粗面化する処理ですか?
ブラスト研磨では、表面に微細な凹凸をつくり、粗面化することができます。
ただし、目的は粗面化に限られず、梨地やマット調の外観づくり、滑り性の向上、付着物の抑制などにも活用されます。
また、金属部品では、ピーニング効果によって表面を硬くすることも可能です。
ブラスト研磨で鏡面仕上げはできますか?
一般的なブラスト研磨では、高い鏡面光沢や明瞭な映り込みは得られにくい傾向があります。
光沢や鏡面に近い仕上がりを求める場合は、バフ研磨などの研磨方法を検討する必要があります。
ブラスト研磨とバフ研磨の違いは何ですか?
ブラスト研磨は、研磨材を投射して表面に作用させる処理で、梨地・マット調・粗面化などに向いています。
一方、バフ研磨は、バフに研磨剤を付けて表面を磨く方法で、光沢や鏡面に近い外観仕上げに向いています。
大量の小物部品を均一に仕上げる場合、ブラスト研磨は向いていますか?
大量の小物部品をまとめて効率よく仕上げたい場合は、バレル研磨が向いている場合があります。
ブラスト研磨は、一品ごとの処理になりやすく、手作業では大量処理に時間がかかることがあるためです。
ただし、近年はブラスト処理の自動化も進んでおり、治具や自動機を活用することで、量産品への対応が可能になるケースもあります。
処理数量や形状、求める仕上がりに応じて、バレル研磨とブラスト研磨を比較検討することが重要です。
高い平面精度を求める場合、ブラスト研磨で対応できますか?
ブラスト研磨は、研磨材を投射して表面に作用させる処理のため、高い平面精度やフラットな平面化を狙う用途には向きにくい場合があります。
平面度や平行度が求められる場合は、ラップ研磨が選択肢になります。
溝や穴、凹部まで均一に光沢を出したい場合はどうすればよいですか?
ブラスト研磨は複雑形状にも作用しやすい一方で、細部まで均一な光沢を出す仕上げには限界がある場合があります。
溝・穴・凹部などの細部まで光沢や平滑性を求める場合は、SMAPが選択肢になります。
ブラスト研磨・バフ研磨・バレル研磨・ラップ研磨・SMAPはどう選べばよいですか?
研磨方法は、求める仕上がりから逆算して選ぶことが重要です。
梨地や粗面化はブラスト研磨、光沢はバフ研磨、小物部品の量産仕上げはバレル研磨、高い平面精度はラップ研磨、細部の光沢仕上げはSMAPが選択肢になります。
どの研磨方法が自社製品に合うかわからない場合はどうすればよいですか?
材質、形状、求める外観、精度、数量によって、適した研磨方法は変わります。
判断に迷う場合は、テスト研磨や個別相談で実際の仕上がりを確認することが重要です。
まとめ|ブラスト研磨の向き不向きと選定ポイント
ブラスト研磨は、研磨材を投射して表面状態を整える表面処理方法です。
梨地やマット調の外観づくり、表面の粗面化、錆や酸化皮膜の除去、微細なバリ取りなどに向いています。
また、単に表面を粗くするだけでなく、一定の凹凸をつくることで、滑り性の向上や付着物の抑制など、機能面を目的に用いられることもあります。
一方で、光沢や鏡面仕上げ、小物部品の量産仕上げ、高い平面精度、細部まで均一な光沢を求める仕上げには、ブラスト研磨だけでは不十分です。
その場合は、バフ研磨、バレル研磨、ラップ研磨、SMAPなど、目的に応じた研磨方法を検討することが重要です。
研磨方法を選ぶ際は、工法名だけで判断するのではなく、求める仕上がり、材質、形状、数量、精度条件を踏まえて選定することが重要です。
研磨加工に関するお悩みは東洋研磨材工業にご相談下さい
東洋研磨材工業は研磨機・研磨材の総合商社です。
本社1階にテクニカルセンターを備え、最適な研磨方法のご提案、材質・用途に合わせた研磨材の選定、更には鏡面研磨機SMAPを始めとした研磨機の販売などを行っています。
研磨加工に関するお悩みは是非一度、東洋研磨材工業にご相談下さい。