切削工具の研磨|新品工具の刃付け・仕上げ研磨と再研磨の工程を解説
投稿日: 2026-10-05
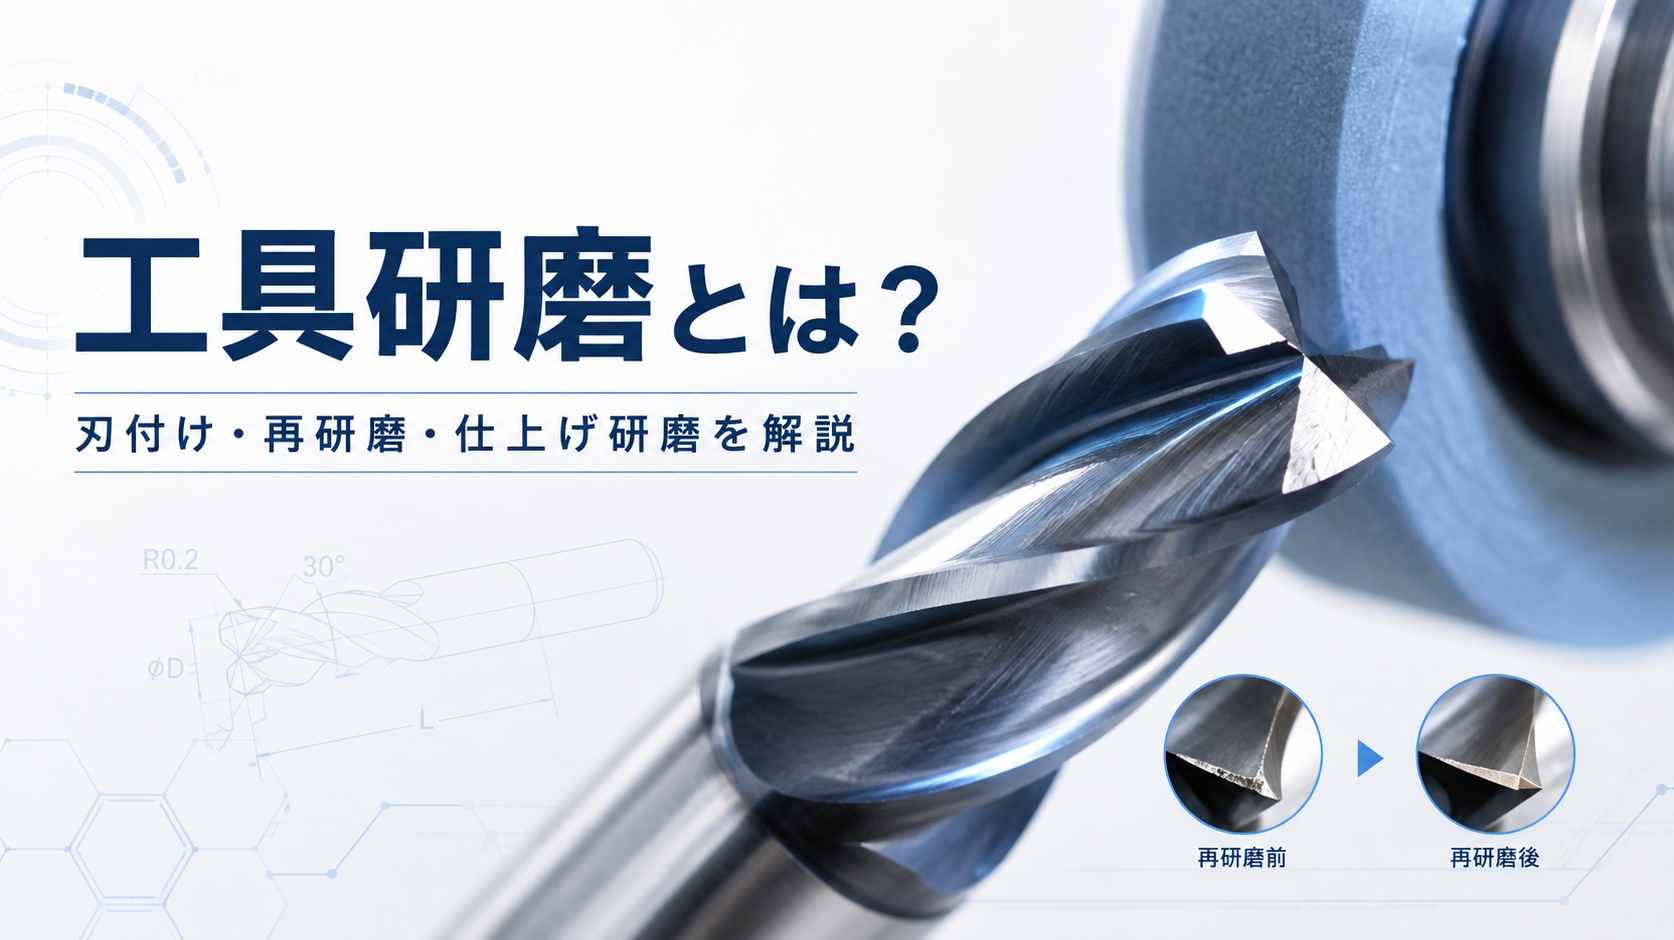
切削工具では、新品工具の製造工程から使用後の再生まで、それぞれの目的に応じて研磨が行われます。
新品の切削工具では、砥石によって切れ刃や逃げ面などを形成する「刃付け」を行い、その後、必要に応じて微小バリの除去や刃先・表面を整える仕上げ研磨を行います。
一方、使用済みのドリルやエンドミルなどでは、摩耗した刃先を研ぎ直して切れ味や形状を回復させる「再研磨」が行われます。また、再研磨後には、刃先に残った微小なバリや表面の荒れなどを整えるために仕上げ研磨を行う場合もあります。
本記事では、切削工具に研磨を行う目的や代表的な切削工具、新品工具の刃付け・仕上げ研磨、使用済み工具の再研磨が必要になるタイミングや工程について解説します。さらに、切削工具の仕上げ研磨に活用できる「STIRREL(スターレル)」と「SMAP」についても紹介します。
研磨される主な切削工具
切削工具にはさまざまな種類があり、工具によって用途や刃先の形状、研磨する箇所が異なります。
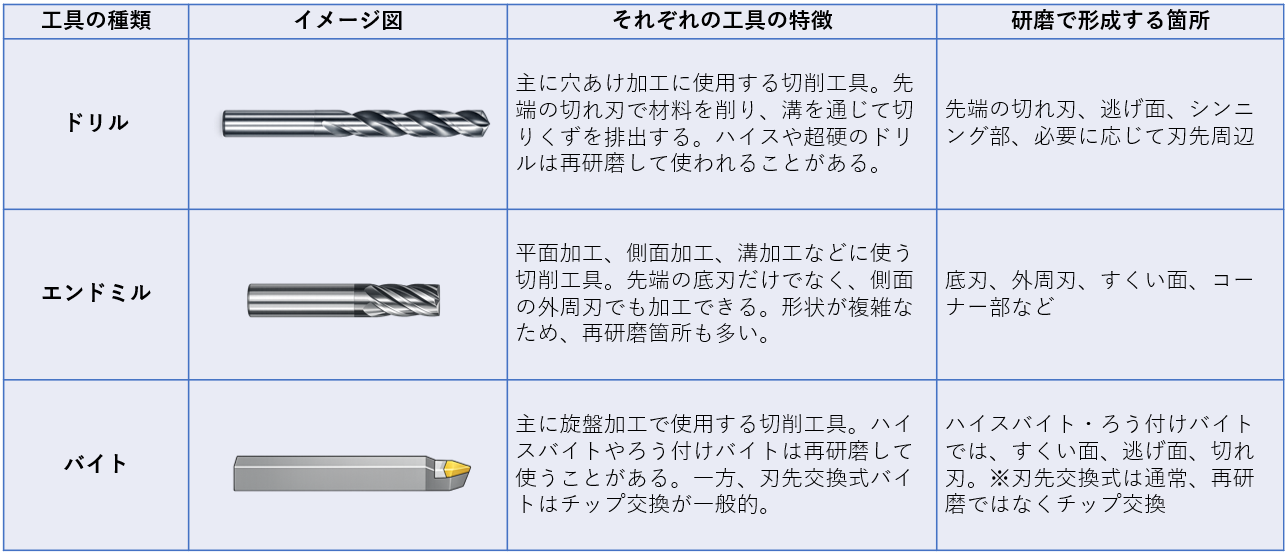
代表的なものとして、ドリル、エンドミル、バイトなどが挙げられます。それぞれの主な用途や特徴、研磨される箇所を整理すると、次のとおりです。
新品工具に行う刃付けと仕上げ研磨
新品の切削工具では、まず砥石を用いた工具研削によって、切れ刃や逃げ面などを形成する「刃付け」を行います。
刃付け後の刃先には微小なバリが残ることがあり、必要に応じて仕上げ研磨を行います。微小バリを除去するとともに、刃先を微小に丸めて整えることで、使用開始時のチッピングを抑え、工具寿命の向上につなげることができます。
また、コーティングを施した工具では、コーティング後に残るドロップレットや表面の荒れを整えるために、仕上げ研磨を行う場合があります。表面状態を整えることで、工具寿命の向上や切りくずの排出性の改善につなげることができます。
使用済み工具に行う再研磨と仕上げ研磨
ドリルやエンドミルなどの切削工具は、使用を続けることで切れ刃が摩耗し、切れ味や加工精度が低下します。そこで、摩耗した部分を砥石などで研削し、切れ刃や逃げ面を再形成する「再研磨」を行い、刃先形状や切れ味を回復させます。
また、再研磨後の刃先には、微小なバリや研削痕、表面の荒れなどが残ることがあります。こうした刃先や表面の状態を整えるために、必要に応じて仕上げ研磨を行います。
切削工具の再研磨が必要になるタイミング
切削抵抗や発熱が大きくなったとき、加工寸法や加工面の仕上がりが悪化したとき、切削音・振動・切りくずの状態に変化が見られたときは、再研磨を検討するタイミングです。
刃先の摩耗が進行したり、微小な欠け(チッピング)が拡大したりすると、再研磨で除去する部分が増え、再研磨できる回数が減るほか、状態によっては再使用できなくなる場合もあります。そのため、完全に切れなくなるまで使用するのではなく、加工状態や刃先の摩耗を確認しながら、適切なタイミングで再研磨することが重要です。
切削工具を再研磨する工程
使用済みの切削工具を再研磨する際は、摩耗した部分を除去したうえで、切れ刃や逃げ面などを再形成し、切れ味や刃先形状を回復させます。
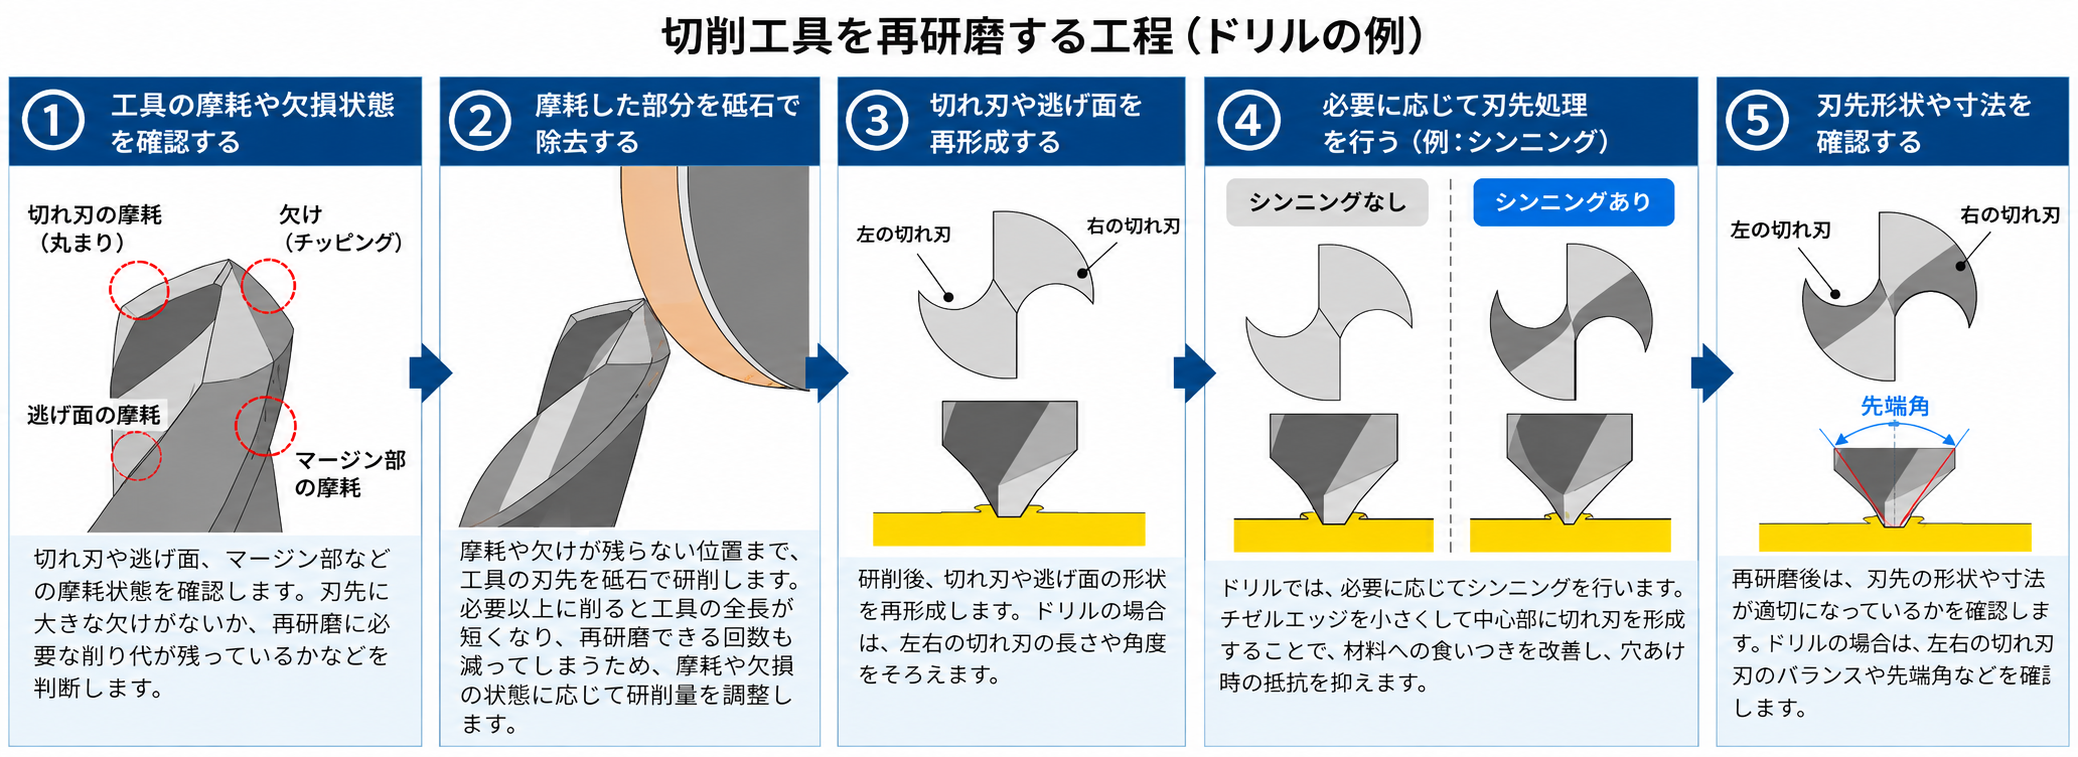
具体的な工程は工具の種類や形状によって異なりますが、ここではドリルを例に、一般的な再研磨の流れを紹介します。
①工具の摩耗や欠損状態を確認する
はじめに、切れ刃や逃げ面、マージン部などの摩耗状態を確認します。
刃先に大きな欠けがないか、再研磨に必要な削り代が残っているかなどを確認し、再研磨によって再使用できる状態かを判断します。
②摩耗した部分を砥石で除去する
次に、摩耗や欠けが残らない位置まで、工具の刃先を砥石で研削します。
必要以上に削ると工具の全長が短くなり、再研磨できる回数も減ってしまいます。そのため、摩耗や欠損の状態に応じて研削量を調整することが重要です。
③切れ刃や逃げ面を再形成する
摩耗した部分を除去した後、切れ刃や逃げ面を砥石で研削し、刃先の形状や角度を再形成します。
ドリルの場合は、先端角や逃げ角を整えるとともに、左右の切れ刃の長さや角度をそろえることが重要です。左右の切れ刃にばらつきがあると、片側の刃に負荷が集中し、穴径や加工精度に影響する可能性があります。
④必要に応じて刃先処理を行う
工具の種類や用途に応じて、必要な刃先処理を行います。
例えばドリルでは、先端中心部にあるチゼルエッジを薄くする「シンニング」を行う場合があります。シンニングによって材料への食いつきを改善し、穴あけ時の抵抗を抑えることができます。
また、加工条件に応じて、刃先の強度を確保するための処理を行う場合もあります。
⑤刃先形状や寸法を確認する
再研磨後は、刃先が適切な形状に再形成されているかを確認します。
ドリルの場合は、左右の切れ刃のバランスや先端角などを確認します。また、再研磨によって刃先に微小なバリや表面の荒れが残った場合には、必要に応じて仕上げ研磨を行います。
再研磨によって切れ味や刃先形状を回復させた後、さらに刃先や表面の状態を整えることで、再使用に適した状態へ仕上げていきます。
切削工具の仕上げ研磨に使用できる研磨装置
切削工具の仕上げ研磨では、工具の形状や用途、求める仕上がりに応じて、適した研磨方法や装置を選ぶ必要があります。
東洋研磨材工業では、切削工具の仕上げ研磨に活用できる「STIRREL(スターレル)」と「SMAP」を取り扱っています。ここでは、それぞれの特徴と用途を紹介します。
新品工具の仕上げ研磨に活用できるSTIRREL(スターレル)
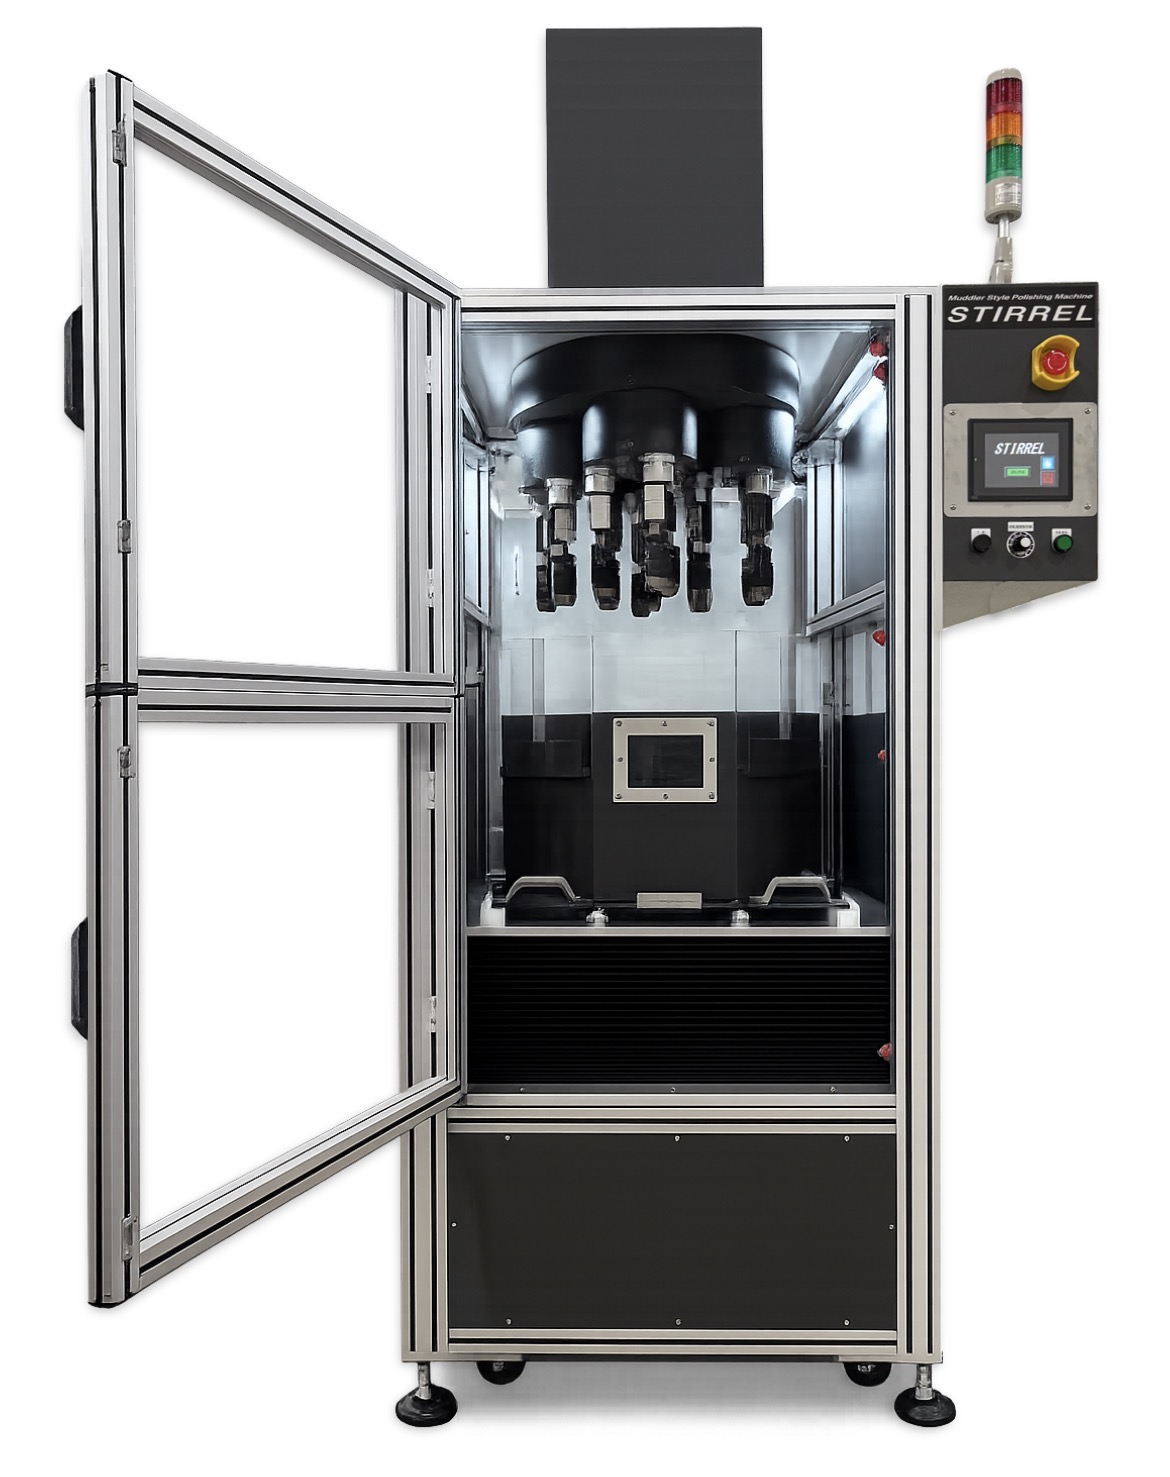
東洋研磨材工業が取り扱う「STIRREL(スターレル)」は、新品工具の仕上げ研磨に活用できる研磨装置です。
コーティングを施さない新品工具では、砥石による刃付け後にSTIRRELを使用して微小バリを除去し、刃先を微小に丸めて整えることができます。これにより、使用開始時のチッピングを抑え、工具寿命の向上につなげることができます。
STIRRELの特徴・仕様
STIRRELは、工具などのワークを軸に固定し、乾式メディアを入れたタンク内で自転・公転させながら研磨する装置です。微小バリの除去やホーニング、表面の仕上げ研磨などに使用できます。
ワークをチャックで固定した状態で研磨するため、一般的なバレル研磨のようにワーク同士が接触・衝突しません。そのため、各工具を個別に保持し、工具同士の接触による傷を抑えながら仕上げ研磨できます。
また、直径Φ80mmまでの棒状ワークに対応し、複数本の工具を同時に研磨できます。ドリルやエンドミルなど、複数の切削工具をまとめて仕上げる用途にも活用できます。
新品・使用済み工具の仕上げ研磨に活用できるSMAP
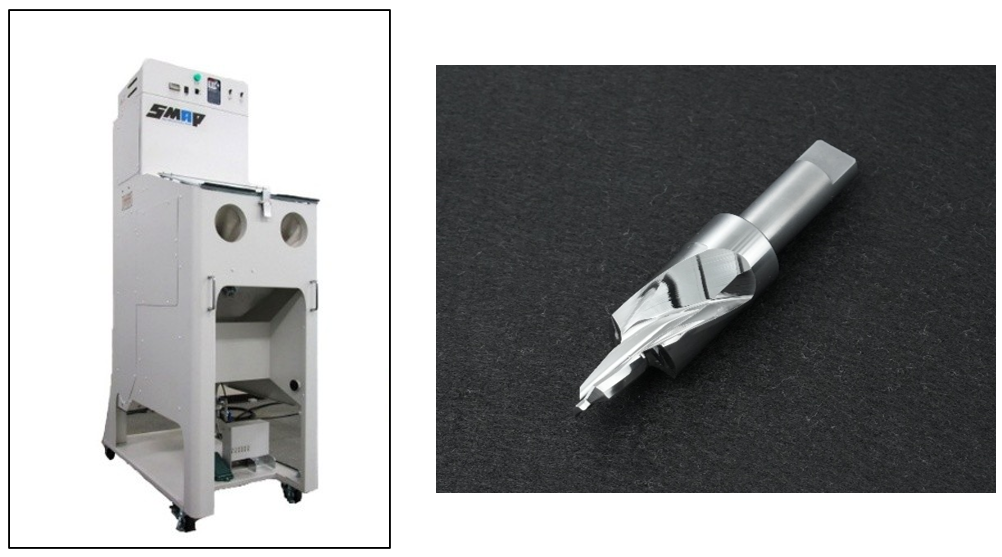
東洋研磨材工業が取り扱うSMAPは、新品工具の刃付け後や使用済み工具の再研磨後、コーティング後などの仕上げ研磨に活用できる研磨装置です。砥石で形成した刃先形状を大きく変えずに、切削工具の刃先や表面を仕上げることができます。
使用済み工具を再研磨した後には、刃先に微小なバリが残ることがあります。SMAPを使用することで、再研磨後に残った微小バリを除去し、刃先を整えることができます。
また、砥石で形成した刃先は鋭く、使用開始時にチッピングが発生する場合があります。SMAPでは刃先を大きく削って形状を作り直すのではなく、刃先を微小に丸めて整えることができるので、チッピングの抑制や工具寿命の向上につながります。
さらに、コーティングされた切削工具では、コーティング後にドロップレットや表面の荒れが残ることがあります。SMAPでこれらを整えることで、コーティング後の刃先や表面を滑らかに仕上げ、工具寿命の向上や切りくずの排出性の改善につなげることができます。
SMAP・STIRRELによるドリル刃先の仕上げ研磨例
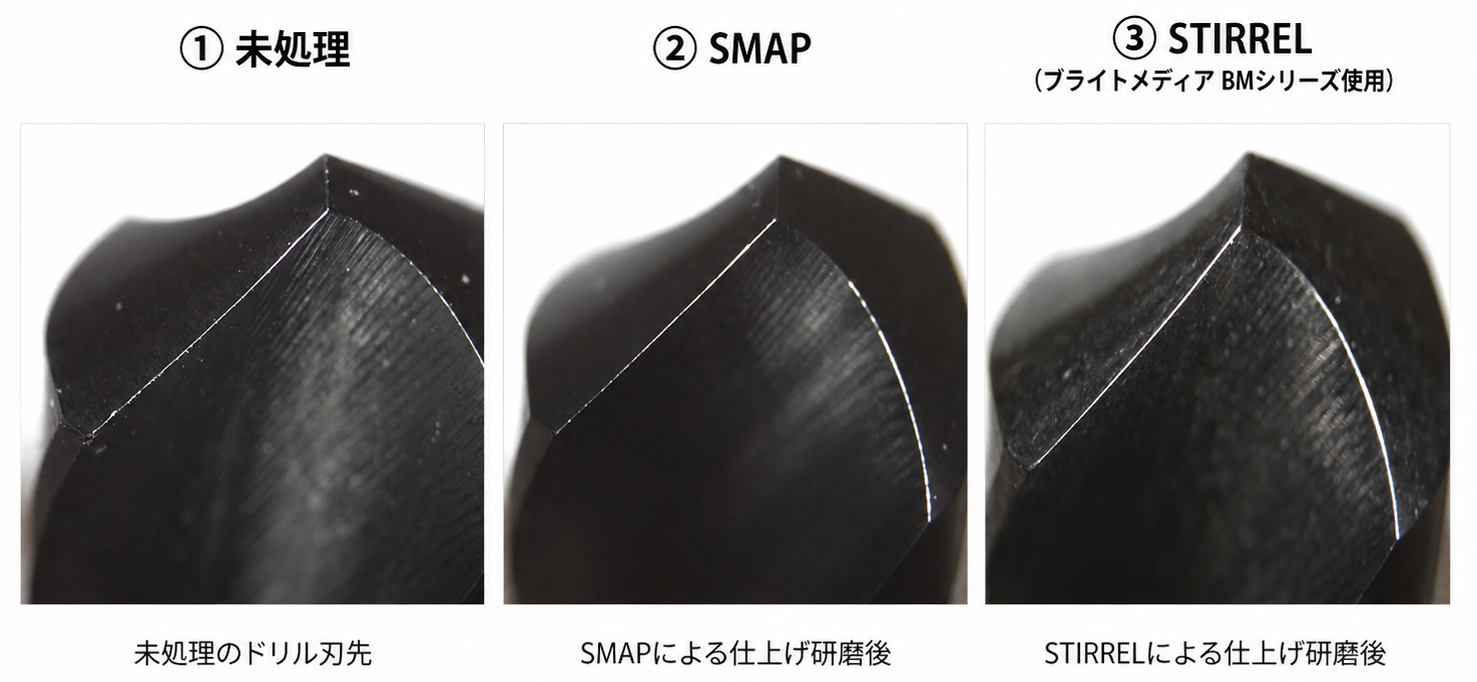
SMAPやSTIRRELによる仕上げ研磨では、砥石研削後の刃先に残る微小バリを除去したり、刃先を微小に丸めて整えることができます。
以下は、ドリル刃先の未処理状態と、SMAP・STIRRELによる仕上げ研磨後の状態を比較した例です。STIRRELでは、東洋研磨材工業オリジナル研磨材のブライトメディアBMシリーズを使用しています。
工具研磨に関するよくある質問
ここでは、切削工具の研磨についてよくある質問を紹介します。
再研磨と仕上げ研磨の違いは何ですか?
再研磨は、使用によって摩耗した切れ刃を砥石などで研ぎ直し、刃先形状や切れ味を回復させるための加工です。
一方、仕上げ研磨は、砥石による刃付けや再研磨の後に残った微小なバリや表面の荒れを除去したり、刃先を微小に丸めて整えたりするために行います。
つまり、再研磨が「刃先を作り直す」加工であるのに対し、仕上げ研磨は「形成された刃先を整える」加工と考えると分かりやすいでしょう。使用済み工具では、砥石で切れ刃を再研削した後、SMAPで刃先に残った微小バリを除去する方法があります。
新品の切削工具にも研磨は行いますか?
新品の切削工具でも研磨は行われます。
まず、砥石による工具研削で切れ刃や逃げ面などを形成する「刃付け」を行います。その後、刃先に残った微小バリを除去したり、刃先を微小に丸めたりするために仕上げ研磨を行う場合があります。
コーティングを施さない新品工具では、砥石研削による刃付け後にSMAPやSTIRRELを使用して微小バリを除去し、刃先を整える方法があります。
コーティングされた切削工具にも仕上げ研磨はできますか?
コーティングされた工具でも、コーティング後に仕上げ研磨を行う場合があります。
コーティング後の刃先には、ドロップレットや表面の荒れが残ることがあります。SMAPでこれらを整えることで、工具寿命の向上や切りくずの排出性の改善につなげることができます。ただし、コーティング前にも仕上げ研磨を施した方がより改善効果を得ることができます。
SMAPやSTIRRELは刃先を尖らせるための研磨装置ですか?
SMAPやSTIRRELは、砥石のように刃先を尖らせたり、新たな刃先形状を形成したりすることを目的とした装置ではありません。
砥石研削によって形成された刃先の微小バリなどを除去するとともに、刃先を微小に丸めて整えるために使用します。
どのような切削工具が再研磨されていますか?
代表的なものには、ドリルやエンドミル、バイトなどがあります。
例えばドリルでは先端の切れ刃や逃げ面、エンドミルでは底刃や外周刃などが再研磨されます。一方、刃先交換式バイトの場合は、一般的にチップを交換して使用する為再研磨は行いませんが、一部の製品においてはチップを外して再研磨する事があります。
SMAPやSTIRRELを使用すると、切削工具にどのような効果がありますか?
SMAPやSTIRRELを使用することで、砥石研削後の刃先に残った微小バリを除去し、刃先を微小に丸めて適切な状態に整えることができます。
刃先を整えることで、使用開始時のチッピングを抑え、工具寿命の延長につなげることができます。また、SMAPはコーティング後の刃先に残るドロップレットや表面の荒れを整えることもでき、工具寿命の向上や切りくずの排出性の改善にも活用できます。
切削工具の仕上げ研磨は東洋研磨材工業にご相談ください
切削工具では、砥石による刃付けや再研磨だけでなく、その後に残る微小バリの除去や刃先・表面を整える仕上げ研磨も重要です。
東洋研磨材工業では、切削工具の仕上げ研磨に活用できる「SMAP」と「STIRREL(スターレル)」を取り扱っています。
切削工具の種類や形状、求める刃先状態によって、適した研磨方法や設備は異なります。微小バリの除去や刃先の仕上げ、SMAP・STIRRELの導入をご検討の際は、東洋研磨材工業までご相談ください。